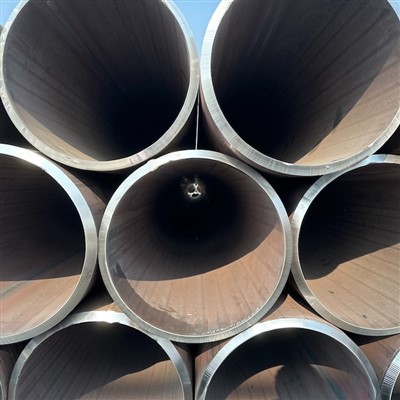
Кухият структурен профил (HSS) трябва да бъде направен от плоска -валцована стомана чрез процес на електросъпротивително заваряване. Надлъжната челна връзка на заварени тръби трябва да бъде заварена по дебелина. Не трябва да се допускат напречни снаждания на бобини в обзаведения продукт.
Разрешено е облекчаване на напрежението и отгряване. След термична обработка стоманата трябва да бъде механично изпитана.
Топлинен анализ
Всеки топлинен анализ трябва да отговаря на изискванията, посочени в таблица 1 за топлинен анализ. Максимално допустимият въглероден еквивалент трябва да бъде 0,45 %.
Продуктите трябва да отговарят на изискванията на Таблица 1 за анализ на продукта. Образците за изпитване трябва да бъдат взети от две дължини на HSS от всяка партида от 500 дължини или част от тях, или две парчета плосък-валцован материал от всяка партида от съответното количество плосък-валцуван материал.
Методите и практиките, свързани с химичния анализ, трябва да са в съответствие с Методи за изпитване, практики и терминология A751. Такива анализи на продукта трябва да отговарят на изискванията, посочени в таблица 1 за анализ на продукта. Ако и двата анализа на продукта, представляващи партида, не отговарят на определените изисквания, партидата трябва да бъде отхвърлена. Ако само един анализ на продукта, представляващ партида, не отговаря на определените изисквания, трябва да се направят анализи на продукта, като се използват два допълнителни тестови образеца, взети от партидата. И двата допълнителни анализа на продукта трябва да отговарят на посочените изисквания или партидата ще бъде отхвърлена.

Изисквания за удар с V-прорез на Шарпи (CVN):
Тестовият образец трябва да отговаря на минималната средна CVN стойност на удара от 25 фута-lb при 40 градуса F [34 джаула при 4 градуса], въз основа на надлъжни тестови образци в пълен-размер.
Тест за сплескване
Само кръгла HSS стомана трябва да се тества чрез тестове за сплескване. Квадратни и правоъгълни HSS не са тествани.
Допустими вариации в размерите:
1. Външни размери
Кръгъл HSS:
външният диаметър не трябва да варира повече от 60,5 %, закръглен до най-близките 0,005 инча [0,1 mm], от посочения външен диаметър за определени външни диаметри 1,900 инча [48 mm] и по-малки, и 60,75 %, закръглен до най-близките 0,005 инча [0,1 mm], от определения външен диаметър за определени външни диаметри 2,00 инча [50 mm] и по-голям. Измерванията на външния диаметър трябва да се правят на места най-малко 2 инча [50 mm] от краищата на HSS.
Квадратни и правоъгълни HSS:
Външните размери, измерени през плоскостите на позиции най-малко 2 инча [50 mm] от краищата на HSS, не трябва да се различават от посочените външни размери с повече от приложимото количество, което включва допускане за изпъкналост или вдлъбнатина.
2. Дебелина на стената
Минималната дебелина на стената трябва да бъде 95 % от определената дебелина на стената. Максималната дебелина на стената, с изключение на заваръчния шев, трябва да бъде не повече от 10% по-голяма от определената дебелина на стената. За квадратни и правоъгълни тръби изискванията за дебелина на стените се прилагат само към центровете на плоскостите.
3. Маса
Масата на отделна дължина на HSS не трябва да се отклонява от определената маса с повече от –3,5 % или +10 %.
4. Дължина:
HSS стоманите обикновено се произвеждат на произволни дължини от 5 фута и повече, в множество дължини и в определени дължини.
5. Изправеност:
Допустимата вариация за праволинейност на HSS трябва да бъде 1⁄8 инча, умножен по броя на футовете от общата дължина, делено на 5.
Правоъгълност на страните:
За квадратни и правоъгълни структурни HSS, съседните страни трябва да са квадратни (90 градуса), с допустима вариация от 62 градуса максимум.
Специална форма HS
Наличността, размерите и допустимите отклонения на HSS със специална форма трябва да бъдат договорени с производителя.
Брой тестове
Терминът "партида" се прилага за всички HSS със същия определен размер и определена дебелина на стената, които са произведени от една и съща топлина на стомана. Трябва да се проведе едно изпитване на опън от дължина на HSS, представляваща всяка партида.
Един набор от CVN тестове трябва да се проведе от дължина на HSS, представляваща всяка партида. Тестът за сплескване трябва да се проведе върху една дължина на кръгъл HSS от всяка партида.
Повторни тестове
Ако резултатите от механичните тестове за която и да е партида не отговарят на приложимите изисквания, партидата трябва да бъде отхвърлена или повторно тествана, като се използва допълнителен HSS с двойно количество от оригиналния номер от партидата.
Неуспешната партида ще стане приемлива, ако резултатите от всички такива повторни тестове отговарят на определените изисквания. Ако повторните тестове не отговарят на приложимите изисквания, партидата ще бъде отхвърлена.
Методи за изпитване
Образците за изпитване на опън трябва да отговарят на приложимите изисквания на Методи за изпитване A370, Приложение A2. Трябва да се определи границата на провлачване, съответстваща на метода на компенсиране на деформация от 0,2 %. Образците за изпитване на удар на CVN трябва да отговарят на изискванията на Методи за изпитване и определения A370.
инспекция
Всички HSS трябва да бъдат инспектирани на мястото на производство, за да се осигури съответствие с изискванията на тази спецификация. Всички HSS трябва да са без дефекти и да имат качествено покритие.
Отхвърляне
На купувача трябва да бъде позволено да провери HSS, получен от производителя, и да отхвърли всеки HSS, който не отговаря на изискванията на тази спецификация.
Сертификация
Когато е посочено в поръчката за покупка или договора, производителят трябва да предостави на купувача сертификат за съответствие, в който се посочва, че продуктът е произведен, взети са проби, тестван и инспектиран в съответствие с тази спецификация и всички други изисквания, посочени в поръчката за покупка или договора, и е установено, че отговаря на всички такива изисквания.
Маркировка на продукта
Всяка дължина на структурна HSS трябва да бъде маркирана, за да показва следната информация: име на производителя, марка или търговска марка; обозначението на спецификацията; и писмо за оценка.
Производителят има възможност да използва баркод като допълнителен метод за идентификация.
Опаковане, маркиране и товарене
Когато е посочено в поръчката за покупка, опаковането, маркирането и товаренето трябва да са в съответствие с Практики A700.