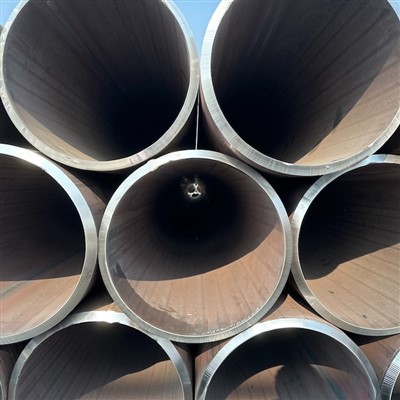
Безшевната стоманена тръба е един от основните материали на съвременната промишлена инфраструктура, но начинът, по който тя е направена, тествана и специфицирана, често е слабо разбрана извън кръговете на металургията и тръбопроводите. Това ръководство разглежда как всъщност се произвеждат безшевни тръби, как се различават фундаментално от заварени тръби, как основните международни стандарти са свързани един с друг и какви фактори наистина ръководят избора на тръби в индустрии като нефт и газ, производство на електроенергия и промишлена обработка.
Какво прави тръбата "безшевна"
Определящата характеристика на безшевната тръба е ясна: тя се формира от единична твърда заготовка от стомана, която се нагрява и пробива през центъра си, за да се създаде куха тръба, без заварени съединения никъде по дължината или обиколката. Това е в контраст със заварената тръба (ERW, LSAW, илиSSAW), който се формира чрез валцоване на плоска стоманена плоча или намотка в цилиндрична форма и след това заваряване на шева.
Тази единствена структурна разлика - наличието или отсъствието на заваръчен шев - има огромни последици за това как двата вида тръби се представят под напрежение. Заваръчният шев, без значение колко добре е изпълнен, въвежда зона с различна микроструктура, потенциално остатъчно напрежение и статистически по-висока вероятност от дефекти в сравнение с околния основен метал. Безшевната тръба, която няма такъв шев, показва по-равномерни механични свойства във всяка посока около обиколката си - свойство, което инженерите наричат изотропна якост. Ето защо безшевната конструкция става изборът по подразбиране, тъй като налягането, температурата или критичността-за безопасност се увеличават.
Безпроблемният производствен процес в детайли
Разбирането на производствения процес е полезно не като любопитни факти, а защото директно обяснява защо възникват определени размери, допустими отклонения и типове дефекти - информация, която има значение при оценяване на доставчик или отстраняване на проблем с качеството. Качествата, произведени по този маршрут -, като нашите горещо валцувани безшевни тръби -, наследяват тяхната консистенция на размерите и механичните свойства директно от това колко добре е контролиран всеки от тези етапи.

1. Подготовка и нагряване на заготовки.Кръгли стоманени заготовки, обикновено непрекъснато-отлети, се нарязват на дължина и се нагряват във въртяща се пещ с огнище до температура на пробиване обикновено между 1150 градуса и 1280 градуса, в зависимост от марката стомана. Равномерното нагряване е критично; неравномерното разпределение на температурата води до непоследователно пробиване и вариация на дебелината на стената надолу по веригата.
2. Пиърсинг (процесът на Манесман).Нагрятата заготовка се подава в пробиваща мелница, където две наклонени под ъгъл ролки въртят заготовката, докато фиксирана точка на пробиване си проправя път през центъра, използвайки феномен, наречен ефект на Манесман - тенденцията на въртяща се щанга под този специфичен модел на напрежение да развие вътрешна кавитация по оста си. Това произвежда дебел-стенна куха обвивка, наречена „матерна тръба“.
3. Удължаване и намаляване на стената.След това основната тръба се удължава и дебелината на стената й се намалява до по-близки до крайните размери, като се използва един от няколко типа мелници: мелница с тапа, мелница с дорник (непрекъсната или задържана) или мелница Assel за високо-прецизни приложения. Изборът на тип мелница влияе върху постижимите толеранси и е една от причините, поради която не всички "безшевни тръби" от различни мелници имат идентична консистенция на размерите, дори за същия номинален размер.
4. Оразмеряване и намаляване на разтягането.Мелница за оразмеряване (и, за много диапазони размери, мелница за редуциране на разтягане) довежда тръбата до крайния й външен диаметър и подобрява еднаквостта на дебелината на стената. Този етап също влияе върху крайните механични свойства на тръбата, тъй като процесът на редукция-втвърдява стоманата до известна степен.
5. Охлаждане, топлинна обработка и довършителни работи.Тръбите се охлаждат - обикновено на подвижна-охладителна греда -, след което се изправят. В зависимост от спецификацията и степента, те могат да бъдат подложени на нормализиране, закаляване и отвръщане или отгряване-за освобождаване на напрежението, за да се постигне необходимата комбинация от якост, пластичност и зърнеста структура. Накрая тръбите се нарязват на дължина и краищата се скосяват, резбират или се оставят гладки според изискванията на поръчката.
6. Проверка и изпитване.Преди пускане тръбата обикновено се подлага на проверка на размерите, ултразвуково изпитване (UT) за дебелина на стената и вътрешни дефекти и или хидростатично изпитване, или одобрено не-разрушително електромагнитно изпитване, заедно с разрушително механично изпитване (опън, провлачване, удължение и понякога изпитване на удар на Шарпи) върху пробни секции от всяка топлина или партида.
Защо посоченият от вас стандарт има повече значение от размера
Една от най-честите грешки при снабдяването е третирането на тръбата като стока, определена основно от външния диаметър и дебелината на стената. На практика управляващият стандарт определя химичните граници, минимумите на механичните свойства, допустимите производствени процеси и изискваните тестове -, което означава, че две тръби с еднакви размери могат да бъдат фундаментално различни продукти в зависимост от стандарта, по който са сертифицирани.
- ASTM A106 / A53управлява общите и високотемпературните-тръби от въглеродна стомана, често срещани в процесите и тръбопроводите за комунални услуги в Северна Америка. За подробна разбивка на химическия състав и свойствата на най-широко предлагания клас вижте нашето ръководство за безшевни стоманени тръби клас A106 клас B.
- API 5Lуправлява тръбопроводи за пренос на нефт, газ и вода, като нивата на продуктова спецификация PSL1 и PSL2 носят значително различни изисквания за здравина и изпитване -, разгледани по-задълбочено в нашето ръководство за безшевни стоманени тръби за нефт и газ.
- API 5CTуправлява обвивките и тръбите за нефтени находища, напълно различна категория на приложение от тръбопроводите въпреки припокриването на размерите.
- ASTM A335и подобни стандарти за легирана стомана управляват тръби, предназначени за работа при повишени-температури, използващи хром-молибденови сплави (P11, P22, P91), където съпротивлението на пълзене - не само якостта на опън - е водещо съображение при проектирането.
- EN и DIN стандарти(EN 10216, DIN 2391 и т.н.) се прилагат на европейски-повлияни пазари и имат своя собствена номенклатура на степени и конвенции за изпитване, които не съпоставят едно-към-еквиваленти на ASTM/API.

ASTM A106 ГОРЕЩО ЗАВЪРШЕНА БЕЗШЕВНА ТРЪБА

API5L БЕЗШЕВНА ТРЪБА

DIN 1629 ST 52 стоманена тръба с шевове

EN 10216 СТОМАНЕНА ТРЪБА ЗА НАЛЯГАНЕ
Тръба, която отговаря на изискванията за размери, но е произведена или тествана по грешен стандарт за приложението, не е съвместим заместител, независимо колко подобна изглежда в спецификационния лист. Това е повтаряща се точка на объркване при трансграничните-доставки, където твърдението на доставчика за „еквивалентен клас“ трябва винаги да бъде независимо проверявано спрямо таблиците за химия и механични свойства на действителния стандарт, вместо да се приема за чиста стойност.
Погрешно схващане за рейтинга на налягането
Постоянно недоразумение в тръбопроводната индустрия е, че капацитетът под налягане е фиксиран атрибут на даден размер на тръбата. Не е. Номиналното налягане е резултат от инженерно изчисление -, обикновено изразено чрез формулата на Барлоу (P=2St/D) -, което отчита дебелината на стената, границата на провлачване на материала, външния диаметър и коефициента на безопасност на дизайна, зададен от управляващия код (като ASME B31.3 за технологични тръбопроводи или B31.8 за пренос на газ). Това изчисление и свързаните с него компромиси-се разглеждат практически подробно в нашето ръководство за избор на безшевни тръби за високо налягане.
Това означава, че един и същ номинален размер на тръбата може да носи драстично различни номинални стойности на налягане в зависимост от дебелината на стената (схема) и класа на материала. Това също означава, че надграждането до клас стомана с по-висока -якост не е автоматично „по-добрият“ избор: класовете с по-висока-якост позволяват по-тънки стени за същото ниво на налягане, което намалява теглото и разходите за материали, но също така може да въведе усложнения при работа, заваряемост и производство, които по-нисък клас с по-дебела стена би избегнал. Професионалният избор на тръби претегля тези-компромиси спрямо възможностите за производство на конкретния проект и условията на обслужване, вместо да използва по подразбиране най-високия наличен клас.
Проверка на качеството: Какво разделя надеждните доставки от риска
Тъй като дефектите на тръбите често са невидими отвън, документацията и веригата за тестване са толкова важни, колкото и физическият продукт. Няколко точки заслужават специално внимание за купувачите:
Сертификати за изпитване на мелница (MTC)издадени съгласно EN 10204 се предлагат в различни типове. Сертификатът 3.1 е валидиран от собствения отдел за качество на производителя; сертификат 3.2 изисква валидиране от независим инспектор или упълномощен представител на купувача, който да присъства на действителното изпитване. За не-критични приложения 3.1 често е достатъчен; за приложения с критично налягане или безопасност много спецификации на проекта изискват 3.2 и това трябва да бъде уредено преди или по време на производството, а не след факта.
Положителна идентификация на материала (PMI)заслужава специално споменаване за доставките на легирана стомана. Степени като P11, P22 и P91 могат да бъдат визуално и размерно неразличими от въглеродната стомана или една от друга, но въпреки това имат много различни характеристики при високи-температури. Смесването-на тези степени е причинило реални, добре-документирани промишлени провали. PMI тестването, обикновено извършвано с преносим рентгенов флуоресцентен (XRF) анализатор, проверява действителния състав спрямо сертификата и трябва да се счита за стандартна практика -, а не като незадължителна добавка-към - за всяка поръчка от легирана стомана, поддържаща критична услуга.
Проследяемост на топлина и партидапозволява всеки тръбен сегмент да бъде проследен обратно до първоначалната му стоманена топлина, свързвайки го със специфичния химичен състав и резултатите от механичните тестове за тази производствена партида. За проекти, управлявани от регулаторен надзор (тръбопроводи, съдове под налягане, ядрени -съседни съоръжения), пълната проследимост от топлинния номер през окончателно инсталираната тръба често е договорно и регулаторно изискване, а не просто най-добра практика.
Тенденции в индустрията, оформящи търсенето на безшевни тръби
Няколко структурни тенденции в момента оформят моделите на търсене и изискванията към спецификациите в индустрията за безшевни тръби:
Дълбоководно и неконвенционално разработване на нефт и газпродължава да тласка търсенето към по-висок-качество, годни за-обслужване-тръбопроводи и корпуси, тъй като кладенците отиват по-дълбоко и срещат по-корозионни условия на резервоари с по-високо{3}}налягане, отколкото преди десетилетие. Това увеличи относителното значение на съответствието с NACE MR0175/ISO 15156 при решенията за снабдяване.
Преходи за производство на електроенергия, включително модернизиране и удължаване на живота-на съществуващи термални централи заедно с нови-строителни проекти, продължават да поддържат търсенето на легирани стомани като P91 и P22, дори когато по-широкият енергиен микс се измества -, тъй като съществуващата парна инфраструктура с висока-температура остава в експлоатация от десетилетия и изисква подобно-за-подобно или конструиран-еквивалентен заместващ материал.
По-строги очаквания за качество от EPC изпълнителите и регулаторитенаправиха инспекцията от трета{0}}страна, PMI и пълните пакети с документация все по-стандартни, а не изключителни, особено за проекти в юрисдикции с по-строги разпоредби за оборудване под налягане.
Регионална стандартна конвергенция и дивергенция- докато стандартите ASTM и API остават доминиращи в Северна Америка и много близкоизточни и азиатски пазари, EN стандартите имат паралелно господство в Европа и купувачите все повече се нуждаят от доставчици, способни да сертифицират множество стандартни фамилии за една и съща физическа продуктова линия, вместо да се придържат към една стандартна рамка.
Заключение
Изборът на безшевни стоманени тръби в крайна сметка е инженерно решение, прикрито като задача за доставка. Правилният избор зависи от ясна-преценка на работното налягане, температура, корозионен потенциал, приложим проектен код и производствени изисквания - не от избора на най-голямата дебелина на стената или най-високата-налична степен на якост. Купувачите, които разбират производствения процес, съществените разлики между припокриващите се стандарти и стъпките за проверка, които разделят истинското съответствие от съответствието с документите, са в много по-добра позиция да уточнят правилно първия път, избягвайки скъпата преработка, забавяния на проекти или - в най-лошия случай - при-сервизни повреди, които са резултат от третирането на безшевната тръба като взаимозаменяема стока а не инженерен продукт.