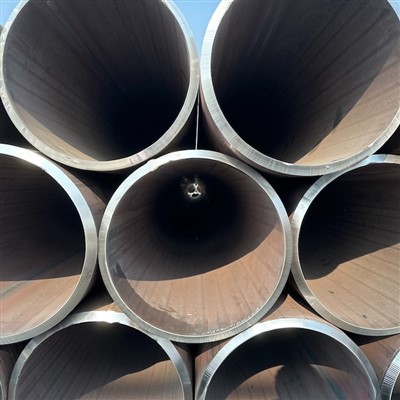
Разпитайте из строителна площадка или служба за доставки достатъчно дълго и ще го чуете: заварена тръба със спирален шев (SSAW) е бюджетният вариант, този, с който се задоволявате, когато проектът не може да си позволи "истинска" тръба. Това е репутация, която следва SSAW в продължение на десетилетия и не е напълно незаслужена -, но също така е силно остаряла и кара купувачите да пренебрегват процес, който, направен правилно, доставя тръба, напълно способна да отговори на същите структурни изисквания и изисквания за налягане като нейните аналогове с прав-шев, често на значително по-ниска цена на тон стомана.
Истинската история е по-интересна от "евтино, но по-слабо". Това е история за геометрията, за това какво всъщност се е объркало в мелниците, спечелили репутацията на SSAW, и за това какво отличава една спираловидно-заварена тръба, на която можете да се доверите, от тази, на която не можете.
Истинската разлика е геометрията, а не качеството
Всяка заварена тръба започва живота си като плоска стоманена намотка и основният въпрос, на който трябва да отговори всеки процес на заваряване, е: как превръщате плоска лента в кръгла тръба? Правите-обработки на шевовете -ERWиLSAW- подайте намотката навътре, което означава, че крайната обиколка на тръбата е ограничена от това колко широка може физически да се справи с единична намотка или плоча. Спиралното формоване решава същия проблем по различен начин: то подава намотката под ъгъл и я увива спираловидно около формираща глава, така че ъгълът на спиралата, а не ширината на намотката, в крайна сметка определя крайния диаметър.
Този единствен механичен факт е причината SSAW изобщо да съществува: това е единственият икономичен начин за достигане на много големи диаметри - 36 инча, 60 инча, доста над 100 инча - от ширината на рулона, която би ограничила права-мелница за шевове при част от този размер. Това не е пряк път около ограничение на размера; това е наистина различен начин за решаване на същия проблем с преобразуването, който заменя по-дълъг, спираловиден заваръчен шев за способността да се достигнат диаметри с прави -шевове, които процесите просто не могат да докоснат без много по-широк изходен материал.

SSAW

LSAW

ERW
Откъде всъщност идва "долната" репутация
Репутацията не се създава от нищото. Преди десетилетия значителен дял от производството на SSAW идваше от мелници с непостоянно фрезоване на ръбове, едно-заваряване вместо двустранния-процес, който сега се счита за стандарт, и малко или никакво систематично тестване на шевовете. При това поколение оборудване дефектите на шевовете - непълно проникване, несъответствие, порьозност - бяха достатъчно често срещани, че "спиралната тръба" и "ненадеждният шев" станаха свързани в умовете на много купувачи, а на някои пазари тази връзка никога не изчезна напълно, дори когато основното производство се подобри.
Самата тръба по принцип никога не е била проблем. Спиралният шев по своята същност не е по-слаб от правия - качеството на заваръчния шев е функция на контрола на процеса, а не на геометрията на шева. Това, което се промени с течение на времето е, че мелниците, способни да го правят правилно, станаха много по-често срещани, докато репутацията, създадена от мелниците, които не можеха да изостават от подобрението.
Тук има полезен паралел с това как строителният -дървесен материал спечели незаслужена репутация преди десетилетия, тъй като шепа недофинансирани мелници прескочиха стандартите за класифициране, докато сортираният,-маркиран с код дървен материал, продаван днес, идва от съвсем различно ниво на контрол на процеса. Никой не предполага, че целият дървен материал днес носи същия риск като по-ранната ера; същата логика просто все още не е настигнала спираловидната тръба в съзнанието на всеки купувач. Номерът на спецификацията и сертификатът на завода означават едно и също нещо, независимо дали тръбата под тях е била оформена права или спираловидна - това, което купувачите всъщност трябва да оценят, е процесът зад сертификата, а не формата на шева.
Какво всъщност управлява качеството на SSAW днес
При правилно работеща модерна линия няколко специфични контрола на процеса са това, което отличава надеждната тръба от тръбата, спечелила старата репутация:
Прецизност на фрезоване на ръбове.Преди намотката да достигне формиращата глава, двата дълги ръба се фрезоват до постоянен скос. Неравномерният ръб създава неравен заваръчен жлеб надолу по веригата и никоя добра техника на заваряване не компенсира напълно влизането на лош ръб.
Двустранно електродъгово заваряване под флюс (DSAW).Шевът се заварява първо отвътре, след това отвън, като всяко преминаване е защитено от слой от флюс, който създава плътен заваръчен слой с ниска{0}}порьозност. Това е директният отговор на дефекта „непълно проникване“, който измъчваше по-старото едно-оборудване.

Цялостно-онлайн ултразвуково изследване.Тъй като спираловидният шев минава по цялата дължина на тръбата, а не в една права линия, тестването на покритието е по-важно тук, отколкото на тръба с прав-шев, не по-малко. Модерните SSAW линии извършват непрекъснат ултразвуков контрол по протежение на шева, докато тръбата се произвежда, улавяйки дефекти в реално време, вместо да разчитат на проверки на място след факта.
Контрол на овалността и заоблеността.Постоянното напрежение и ролков натиск през етапа на формоване поддържат завършената тръба в рамките на толеранса за извън--закръгленост - детайл, който е толкова важен за напасване-по време на полево заваряване, колкото и за хидравлични характеристики.
Механично изпитване и хидростатично изпитване.Отвъд самия шев, всяка дължина на правилно произведена SSAW тръба се тества хидростатично до налягането, изисквано от управляващия стандарт, преди да бъде изпратена, и се изтеглят купони за механични тестове за всяка партида, за да се потвърди якостта на провлачване, якостта на опън и -, когато спецификацията го изисква - ударна якост по Шарпи. Това е същият режим на изпитване, прилаган за тръби с прав-шев по същия стандарт; нищо в спиралния шев не освобождава мелницата от него и нищо в него не трябва да е различно, за да може спиралната тръба да отговаря на изискванията.
Лула, произведена с всички четири от тези контроли на място, не е компромисна версия на лула с прав-шев. Това е тръба, изградена чрез различен процес, за да отговаря на едни и същи механични изисквания и изисквания за налягане, проверена от същата категория изпитване.
Където SSAW наистина е правилният избор
SSAW печели своето място в реални проекти, а не само като-спестяващ резервен вариант:
- Водопроводи с голям-диаметър, където размерът на тръбата я поставя доста извън това, което една мелница за прав{0}}шев може да произведе икономично.
- Набиване на основи, където големият диаметър и якостта на задвижване са по-важни от номиналното налягане, а ASTM A252 спиралните тръбни пилоти са утвърден, -разпознат продукт.
- Тръбопроводи за събиране и средно{0}}налягане, където API 5L клас B до X70 SSAW тръба покрива голям дял от пазара за събиране и странична линия, захранващ преносните системи.
- Конструктивни колони и морски калници, където големи SSAW секции носят натиск и странични натоварвания, а не вътрешно налягане.
Общински воден орган, който подменя остаряла 48-инчова преносна магистрала, например, избира между SSAW тръба, произведена по стандартите AWWA или GB/T, и алтернатива с прав-шев, която при този диаметър би изисквала плоча с ширина на няколко мелници като рутинен артикул - превръщайки това, което би трябвало да бъде стандартна поръчка, в специална поръчка с по-дълго време за доставка и по-висока цена на тон без съответстваща печалба в производителността. Същата логика важи и за предприемач на фундаменти, който забива 60-инчови пилоти за опора на мост: спиралните тръбни пилоти ASTM A252 са признат, съвместим с кода продукт точно защото този диаметър и профил на приложение са мястото, където икономическите и механичните свойства на SSAW съответстват на това, от което работата действително се нуждае.
Където наистина не е
Да бъдеш справедлив към произхода на мита също означава да си честен относно реалните граници на SSAW. По-малките диаметри - обикновено под 20 инча - обикновено се обслужват по-добре от ERW или безшевни тръби, тъй като икономическото предимство на спираловидното формоване се проявява едва след като изискванията за диаметър надхвърлят това, което може да достигне ширината на бобината на мелницата с прав-шев; под този праг, по-дългият спирален шев добавя тестване и производствени разходи без съответната полза. Изключително високо{6}}налягане или-обслужващи преносни линии и проекти, при които управляващата спецификация просто не разпознава SSAW като приет процес за това приложение, също са случаи, при които права-шевна или безшевна тръба остава правилното решение, независимо колко добре-контролиран е процесът на спирална мелница.
Какво отличава надеждната поръчка от рискованата
Разликата, която всъщност има значение при снабдяването на SSAW тръба, не е „спирална срещу права“ -, а дали конкретната мелница работи с контролите на процеса, описани по-горе, и може да го докаже. Докладът-от изпитване на шева, показващ ултразвуковото покритие-на пълна дължина, а не само примерен процент, е единственият най-информативен документ, който купувачът може да поиска. Мелница, която произвежда в съответствие с признат стандарт - API 5L, ASTM A252, EN 10217-1, GB/T 9711 - с документирани процедури за заваряване DSAW и подготовка на ръбовете, не работи като мелниците, които дадоха старата репутация на спиралната тръба.
Долната линия
Проблемът с репутацията на SSAW pipe е остаряло поколение. Геометрията, която прави възможно спираловидно формоване - захранваща бобина под ъгъл, а не по дължина - никога не е била източникът на проблемите с качеството, които са навредили на името му; беше непостоянен контрол на процеса на по-старо оборудване. На модерна линия с подходящо фрезоване на ръбове, дву-странно електродъгово заваряване под флюс, тестване на шева по цялата-дължина и контрол на закръглеността, тръбата със спирален шев отговаря на същите стандарти и изпълнява същата работа като всеки друг процес на заваряване на тръби, при диаметри, които мелниците за прави-шевове често не могат да достигнат изобщо. Въпросът, който си струва да зададете на доставчика, не е дали тръбата им е спирално-заварена -, а дали могат да покажат документация за-теста на шева, която доказва, че е направена правилно. Купувачите, които правят тази документация решаващ фактор, а не геометрията на шева, в крайна сметка получават тръба, която върши работата на цената, която проектът всъщност изисква.