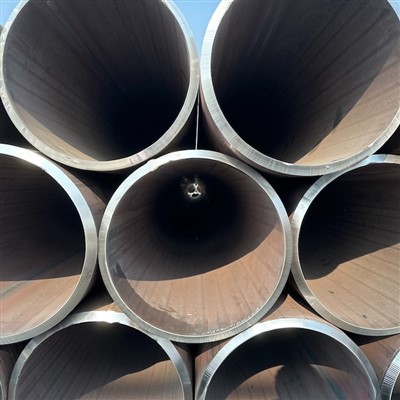
Студено валцуваната електросъпротивително заварена (ERW) тръба е една от най-широко използваните форми на механични тръби в съвременното производство, но също така е и една от най-често неразбраните. Купувачите често използват „студено валцована тръба“, „DOM тръба“ и „прецизна тръба“ почти взаимозаменяемо, когато всъщност всеки термин описва отделен производствен маршрут с различни толеранси, разходи и идеални приложения. Това ръководство разглежда как всъщност се прави студено валцована ERW тръба, какво я отличава от горещо{2}}валцуваните и изтеглените-над-дорник (DOM) алтернативи и как две реални индустрии - автомобилното структурно инженерство и производството на моторни спортове - са взели съзнателни, документирани решения за това кой тип тръба да посочат и защо.

Какво всъщност променя „студено валцуваното“ в процеса на ERW
Самото електросъпротивително заваряване е идентично независимо от това дали входящият материал е горещо- или студено{1}}валцуван: стоманената лента непрекъснато се подава в-образуваща линия, извита прогресивно в кръгло (или по-късно преоформено в квадратно или правоъгълно) напречно-сечение и двата ръба се спояват заедно с помощта на високо-честотен електрически ток и механично налягане - не се добавя добавъчен метал, така че съставът на заваръчната зона съответства на основната стомана. Това, което се различава, е лентата, която се подава в тази линия.
Горещовалцуваната лента се обработва при повишена температура, над точката на рекристализация на стоманата. Той се охлажда с котлен камък на повърхността и се предлага с по-слаби толеранси на размерите. Студено{3}}валцуваната лента, напротив, вече е била валцована втори път при стайна температура след етапа на горещо{4}}валцуване, който усъвършенства структурата на зърната на стоманата - по-малки, по-равномерно ориентирани зърна - и произвежда лента с по-гладка повърхност и по-строг контрол на дебелината, преди изобщо да достигне до тръбната мелница.
Тази разлика се пренася направо в готовата тръба. Студено валцуваната ERW тръба (обикновено произведена по ASTM A513 тип 2 в Северна Америка) излиза по-права, със забележимо по-гладка повърхност и по-строг външен-диаметър и-допустими отклонения на дебелината на стената, отколкото горещовалцуваната ERW тръба (тип 1) със същия номинален размер. Освен това е измеримо по-силен, пряк резултат от рафинираната зърнеста структура, а не от някаква промяна в качеството на заваръчния шев. Компромисът е цената: допълнителният проход на студено-валцуване добавя стъпка на обработка, така че студеновалцуваната тръба обикновено изисква по-висока цена спрямо горещовалцуваната-тръба с еквивалентен размер.
Къде е студеновалцованата тръба сред алтернативите
Купувачите, оценяващи опциите за тръби, обикновено избират между четири свързани, но различни продукта и объркването им е една от най-често срещаните - и скъпи - грешки при снабдяването:
- Горещо валцувани ERW (Тип 1):Най-икономичният вариант. Най-добре, когато тръбата ще бъде боядисана, скрита вътре в сглобка или използвана само за структурно натоварване-, където повърхностното покритие и строгият толеранс нямат значение.
- Студено{0}}валцувани ERW (Тип 2):Заварени от студено{0}}валцована лента. По-здрав, по-прав и по-гладък от Тип 1, с по-строг контрол на размерите - предмет на това ръководство.
- Изтеглен-над-дорник (DOM, тип 5):Взема -заварена тръба (лентата може да започне като горещо- или студено-валцувана) и след това студено-я изтегля през матрица върху вътрешен дорник. Това е отделна, допълнителна операция, извършвана след заваряване, а не синоним на "студено валцувани". DOM премахва вътрешния заваръчен шев и постига най-строгия толеранс на ID и най-гладкия отвор от групата, на най-висока цена.
- Студено{0}}изтеглени безшевни(CDS):Изобщо не е заварено - образувано от твърда заготовка и студено{1}}изтеглено по размер, без какъвто и да е шев. Използва се, когато спецификацията на проекта категорично изключва всякакви заварени продукти.
Полезен начин да мислим за това: студено валцуваната ERW тръба надграждавложен материалвлизане в заваръчната линия; DOM надграждасамата тръбаслед като вече е заварен. Двете надстройки не се изключват взаимно - студено валцуваната лента може абсолютно да се използва като изходен материал за последваща DOM операция -, но „студено валцувани“ и „DOM“ отговарят на различни въпроси и поръчка за покупка, която ги обединява, е често срещан източник на грешен продукт, показващ се на дока.
Истински случай: Как регулаторите на моторните спортове всъщност разграничават тези типове тръби
Една от най-ясните илюстрации в реалния-свят защо методът за производство на тръби е от значение идва от регламента за защитната клетка в моторните спортове, където разликата между заварени тръби и изтеглени тръби не е академична -, а е записана директно в правилата за безопасност. Управляващите органи, включително FIA (Fédération Internationale de l'Automobile) и Motorsport Australia, определят минимални типове тръби и механични свойства за конструкцията на клетката за безопасност, като обикновено се изискват студено{3}}изтеглени безшевни (CDS) тръби с минимална граница на провлачване около 350 MPa, а в северноамериканския моторен спорт DOM тръбите са широко приети като алтернатива предвид благоприятната им способност за формоване и постоянна механика свойства за основните класове, които обикновено се използват (като въглеродна стомана SAE 1010, 1020 или 1026).
Това, което прави този случай поучителен за всеки купувач, който оценява студено валцуваната ERW тръба, е причината зад разграничението, а не само самото правило: регулаторните органи начертават твърда граница около метода на производство, тъй като вътрешният заваръчен шев, структурата на зърната и процесът на изтегляне наистина променят механичното поведение на тръбата при натоварване - и те ясно заявяват, че крайните механични свойства все още зависят от основния клас стомана, а не от производството метод самостоятелно. С други думи, дори в област, в която залогът при избора на грешен тип тръба е буквално живот-и-смърт, правилният отговор все още е „съответствие на типа и класа на тръбата с инженерните изисквания“, а не „да приемем, че най-скъпият вариант автоматично е най-безопасният“. Това е същата дисциплина, която трябва да ръководи производител на мебели, машиностроител или цех за производство, избирайки студено валцована ERW тръба за много по-малко драматично -, но все пак последващо - приложение.
Истински случай: студено валцована ERW тръба в автомобилния структурен дизайн
Второто реално, документирано приложение на това производствено разграничение идва от автомобилното инженерство на каросерията. Индустриалните насоки за усъвършенствана -стомана с висока якост (AHSS) описват как прецизната-заварена тръба - ролка-оформена и затворена с високо-електрическо съпротивление или лазерна заварка - се е превърнала в стандартен метод за производство на структурни тръбни компоненти, използвани в съвременните каросерии на превозни средства, включително конструкции на седалки, напречни елементи, страничен-удар греди, брони, подрамки на двигателя, рамена на окачването и въртящи се греди.
Инженерната логика, документирана в тези насоки, е пряко свързана с всеки купувач, който избира между видовете тръби: затворените тръбни секции са по-твърди от секциите с отворен канал със сравнимо тегло, поради което автомобилната индустрия се насочи към заварени тръби за структурни компоненти, където намаляването на масата и твърдостта имат значение. Някои от тези-формовани и заварени тръби се използват като-формовани с директно прикрепени монтажни скоби; други служат като предшестваща заготовка за последваща операция по хидроформоване, която преоформя тръбата допълнително в по-сложна крайна геометрия. Това отразява логиката, обяснена по-горе по отношение на подаването на студено валцована ERW тръба в DOM операция - при високо-производително производство, типовете тръби често се използват като междинни входящи материали за следващ процес, а не като самостоятелни завършени части, и разбирането, че връзката по веригата на доставки е част от определянето на правилния продукт от първия път.
Контрол на качеството: какво отличава надеждната мелница от рисковата
Тъй като заваръчният шев е механична характеристика на готовата тръба, а не просто производствен артефакт, контролът на качеството на шева е мястото, където качеството на тръбата най-често се разваля. Академично изследване на ERW студено валцоване -, включително симулационни проучвания на различни подредби на ролките и перки-дизайн на профила на ролката - показа, че разпределението на контактното налягане и моделите на деформация по време на етапа на формоване директно влияят върху консистенцията на заваръчния шев и точността на размерите надолу по веригата. На практика това означава, че дизайнът на ролковите инструменти, подравняването и контролът на параметрите на заваряване не са второстепенни оперативни детайли; те са основните променливи, които разделят постоянната, високо-качествена тръба от тръба със скрити дефекти като непълно сливане или отклонение на размерите.
За купувач това се превръща в кратък списък от въпроси, които си струва да зададете на всеки доставчик на студено валцувани ERW тръби, преди да направите голяма поръчка:
- Какво не{0}}разрушително изпитване се извършва на заваръчния шев и дали е 100% проверка или вземане на проба на място?
- Калибриран ли е и инспектиран ли е ролковият инструмент по определен график или само когато бъде докладван проблем?
- Може ли мелницата да осигури записи за проверка на размерите (OD, дебелина на стената, праволинейност), които могат да бъдат проследени до конкретната производствена партида, а не само общ спецификационен лист?
- Самата студеновалцувана лента от квалифициран, постоянен доставчик ли е или варира според наличността?
Нито един от тези въпроси не изисква специална експертиза, но те надеждно разделят мелниците с истински контрол на процеса от тези, които просто твърдят, че отговарят на спецификация на хартия.
Практическо ръководство за купуване
- Съпоставете типа ASTM с вашия действителен толеранс и изискване за покритие.Ако тръбата ще бъде видима, покрита или прецизно обработена, тип 2 студено валцувана обикновено е оправдана. Ако ще бъде скрит или боядисан, тип 1 горещо-валцувани често изпълнява същата структурна работа за по-малко пари.
- Посочете клас, а не само "студено валцувани".Обичайните класове (1008, 1010, 1015, 1020) правят компромис между способността за формоване и здравината - правилният избор зависи от това дали тръбата ще бъде огъната, разширена или разширена надолу по веригата.
- Не приемайте, че "студено валцувани" означава "DOM".Ако вашето приложение се нуждае от възможно най-малкия толеранс на ID или хидравлични цилиндри-без отвор -, прецизни валове -, посочете DOM изрично, вместо да приемате, че стандартната студено валцована тръба ще осигури това ниво на завършеност.
- Поискайте данни за -проследими инспекции, а не обща каталожна спецификация, особено за-релевантни за безопасността или приложения с голям-обем.
- Потвърдете съвместимостта на състоянието на повърхносттас вашия процес надолу по веригата (заваряване, покритие, боядисване) преди доставката на поръчката, тъй като студено валцуваната тръба обикновено пристига с леко остатъчно маслено покритие от процеса на валцуване.
Допълнително четене
Указания за AHSS - Формоване на тръби в автомобилни приложения:https://ahssinsights.org/forming/tube-forming/tube-forming/
Индустриална тръба - Сравнителен анализ на CDS, DOM и HFIW (ERW) Roll Cage Tubing:https://www.industrialtube.co.nz/rethinking-roll{4}}cage-tubing--сравнителен-анализ-на-CD-dom-и-hfiw-erw/
Професионални-инструменти - ERW, DOM и обяснение на типа тръба:https://pro-tools.com/pages/what-am-i-огъвам