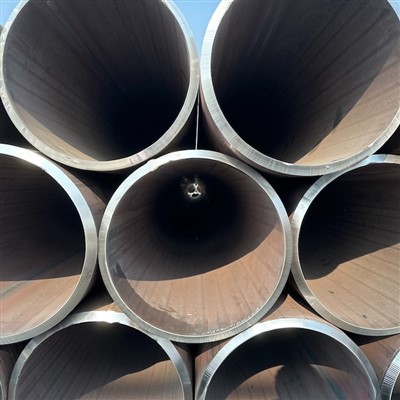
Безшевните тръбопроводи API 5L са основни тръбни продукти за проекти за пренос на нефт, природен газ и течности, характеризиращи се с устойчивост на високо налягане, еднакви структурни характеристики и отлична издръжливост при ниски -температури. Обработката на края на тръбата е критична довършителна процедура, която директно определя точността на свързване на тръбата, качеството на заваряване, ефективността на монтажа и дългосрочната-оперативна безопасност. Нестандартното крайно третиране ще доведе до дефекти при заваряване, изтичане на интерфейс и концентрация на напрежение в тръбопровода, което сериозно засяга експлоатационния живот на преносните тръбопроводи. Brisk Steel Factory, като професионален производител на стандартни безшевни тръбопроводи API 5L, е оптимизирал и стандартизирал пълен набор от техники за обработка на краищата на тръбите чрез години производствена практика, адаптирайки се към различни степени (X42, X52, X60, X70), PSL1/PSL2 спецификации и различни инженерни изисквания. Този документ систематично разработва основните техники за обработка и стандартизираните оперативни процедури на накрайниците на безшевни тръбопроводи API5L въз основа на действителните производствени условия във фабриката.
Цялостният работен процес за обработка на края на тръбата, възприет от Brisk Steel Factory, следва научна последователна логика:рязане по фиксирана-дължина → оформяне на краищата и премахване на мустаци → прецизно формоване с фаска → обработка за повърхностно пречистване → специално формоване на краищата (резбовани/зъбести краища според изискванията) → анти{1}}защита от корозия → окончателна проверка на размерите и външния вид.Всеки процес е оборудван със специално автоматизирано оборудване и строги стандарти за контрол на качеството, напълно отговарящи на международните спецификационни изисквания API 5L и реализиращи висока-прецизност, висока-ефективност и стандартизирано производство на краищата на тръбите.
Прецизното рязане с-фиксирана дължина е предварителната основа на обработката на края на тръбата. Brisk Steel Factory изоставя традиционното ръчно рязане с пламък с ниска точност и лоша стабилност и оборудва напълно-автоматични CNC машини за студено рязане за партидно производство.За API5L безшевни тръби с дебелина на стената, варираща от 3 mm до 20 mm и външен диаметър от 21,3 mm до 610 mm, студеното рязане ефективно избягва термичната деформация, оксидния слой и увреждането на металните зърна, причинени от високо-температурно рязане с пламък, като гарантира плоскостта на крайната повърхност на тръбата.В действителното производство фабриката стриктно контролира толеранса на рязане: отклонението на перпендикулярността на края на тръбата се контролира в рамките на 0,5 mm на метър, а грешката на дължината е ограничена до ±1 mm, елиминирайки наклонените крайни повърхности и неравномерните междини при рязане. За дебело{3}}стенни високо-тръби като X70 PSL2, фабриката приема сегментирано рязане с ниска-скорост, за да предотврати напукване на ръбовете, което полага солидна основа за последваща прецизна обработка.
Почистването и завършването на челната повърхност е основен междинен процес за елиминиране на дефекти при рязане.След рязане по вътрешните и външните ръбове на краищата на тръбата неизбежно се появяват остри неравности и малки метални проблясъци, които ще надраскат заваръчните проводници, ще повлияят на прилягането на заваръчната междина и дори ще причинят концентрация на напрежение по време на работа на тръбопровода. Brisk Steel Factory използва двойни-глави автоматични машини за премахване на ръбове за синхронна обработка на вътрешните и външните стени на краищата на тръбите. Оборудването използва шлифовъчни глави от сплав с висока-твърдост за ротационно довършване, което може напълно да премахне остатъчните неравности, без да повреди структурата на основния метал. След обработка всички краища на тръбите постигат плавен и безпроблемен преход, отговаряйки напълно на стандартните изисквания на API 5L за крайни повърхности без неравности. Междувременно работниците извършват ръчна повторна-инспекция за отделни специални-тръби със спецификация, за да се уверят, че няма остатъчно пламване.
Прецизната обработка на фаска е основната технология за обработка на краищата на тръбите, определяща качеството на заваръчния монтаж на тръбопроводите.Повечетоинженерните проекти изискват скосени краища на тръбите за увеличаване на зоната на проникване при заваряване, намаляване на заваръчните дефекти и подобряване на структурната стабилност на съединението.Brisk Steel Factory formulates targeted beveling schemes according to pipe wall thickness and customer requirements. For thin-walled pipes (wall thickness ≤6mm), single V-type beveling is adopted with a 30°–35° bevel angle and 1.5–2mm blunt edge; for medium and thick-walled pipes (wall thickness >6 mm), двойно скосяване от тип V- или тип U- се използва за оптимизиране на разпределението на напреженията при заваряване и избягване на непълно проникване и дефекти на включването на шлака. Фабричното CNC оборудване за скосяване поддържа еднократно-оформяне на ъгли на скосяване и тъпи ръбове, с толеранс на ъгъла, контролиран в рамките на ±0,5 градуса, и точност на размерите на тъпи ръбове в рамките на ±0,3 mm, което далеч надхвърля основните стандарти за спецификация на API 5L. За разлика от обикновените производители, Brisk Steel добавя процес на фино шлайфане след скосяване, за да премахне малки оксидни люспи и следи от инструменти върху повърхността на скосяването, подобрявайки ефективността на заваряване.
Специални процеси за формоване на края на тръбата се прилагат за персонализирани инженерни изисквания. Въз основа на разрешенията за спецификация на API 5L PSL1, Brisk Steel Factory може да обработва накрайници с резба, зъбчати накрайници и специални накрайници на съединители за конвенционални тръби.Краищата с резба приемат прецизна стругова обработка със стандартизирана стъпка на резбата и форма на зъбите, оборудвани със защитни втулки за резба след обработка, за да се предотврати повреда на зъбите; зъбчатите краища са оформени чрез хидравлично интегрално разширяване, с еднакъв размер на разширението и без локална деформация, осигурявайки плътно прилягане на гнездото. За високо-стандартни тръби PSL2, използвани в проекти за пренос на високо-налягане и ниска-температура, специалното оформяне на краищата е забранено и фабриката стриктно прилага обработка на плоски краища или стандартна обработка на скосени краища, за да поддържа интегралните механични свойства на краищата на тръбите.
Повърхностното пречистване и анти{0}}корозионната защита са ключови процедури за подобряване на издръжливостта на края на тръбата. След механична обработка краищата на тръбите ще произвеждат малък метален прах и остатъци от окисление.Brisk Steel Factory използва пречистване с въздух под високо{0}}налягане и ултразвуково почистване за двойно пречистване за пълно отстраняване на повърхностните примеси. За сценарии за-транспортиране на дълги{2}}разстояния и съхранение на открито, фабриката прилага целенасочено анти-корозионно третиране: пръскане на временно анти-ръжда боя върху челните повърхности на тръбите и скосените повърхности и инсталиране на пластмасови крайни капачки и гумени защитни пръстени за изолиране на влага, прах и повреди от механичен сблъсък. За тръби, изискващи -заваряване на място, защитният слой е проектиран така, че да може лесно да се отлепи, като се избягва повлияването на последващата заваръчна конструкция.
Строга проверка на качеството преминава през цялата процедура за обработка на края на тръбата на Brisk Steel Factory. Фабриката е установила три-система за инспекция на само-инспекция, взаимна инспекция и специална инспекция. Елементите за проверка обхващат плоскост на челната повърхност, перпендикулярност, ъгъл на скосяване, размер на тъпи ръбове, гладкост на повърхността, ефект на премахване на неравности и анти{4}}корозионна цялост. За тръби с висок -клас API5L, използвани в ключови проекти, допълнително се извършва безразрушителен тест (инспекция с магнитни частици) на краищата на тръбата, за да се открият малки повърхностни пукнатини и дефекти при обработката, гарантирайки нулеви дефектни продукти. Всички данни от инспекции се записват и архивират, за да се постигне проследимост на продукта, в съответствие с изискванията на системата за управление на качеството на API.
В заключение, техниките за обработка на края на тръбата на Brisk Steel Factory за API5L безшевни тръбопроводи интегрират прецизна механична обработка, стандартизирано персонализирано формоване и пълен-контрол на качеството на процеса. Чрез оптимизирани процеси на рязане, отстраняване на мустаци, скосяване, пречистване и защита, фабриката ефективно решава често срещани проблеми като ниска крайна точност, лоша адаптивност на заваряване и лесна корозия на традиционната обработка на краищата на тръбите. Зрялата и стабилна технология за обработка не само напълно отговаря на спецификационните стандарти API 5L, но също така се адаптира към сложните и разнообразни строителни изисквания на глобалните проекти за пренос на нефт и газ, осигурявайки високо-гаранция за край на тръбата за монтаж на тръбопровод и-дългосрочна безопасна работа.