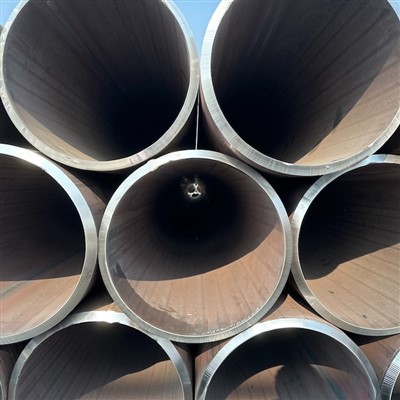
В продължение на десетилетия стандартната колона в лека или средна стоманена работилница беше изградена от канална стомана: един канал, чифт канали, свързани заедно, или кутия, заварена от плоча. Днес нарастващ брой дизайнери и производители избират вместо това единична спирално заварена стоманена тръба. Модерните професионални работилници за стоманени -конструкции предлагат контролируеми производствени цикли, умерени разходи за обработка и практична, повторяема изработка, а колоната е едно от местата, където това се вижда най-ясно.
Тази статия обяснява как се прави спирална тръба, какво се променя нейният спирален шев в сравнение с прав шев, къде каналните колони попадат в граници и как да закупите спирална тръба за използване в колона, така че да пристигне готова за производство.
Как се прави спирално заварена стоманена тръба и защо една ширина на рулона може да покрие много диаметри?
Спирално заварена стоманена тръба (често се пишеSSAWили HSAW) е направен от стоманена лента или намотка, която е извита непрекъснато в спирала. Двата края на лентата се срещат по спираловидна линия и фугата е затворенаавтоматично двустранно заваряване под флюс: едно минаване отвътре и едно отвън.
Геометрията е това, което прави процеса гъвкав. Диаметърът на тръбата се определя от ширината на лентата иобразуващ ъгъл:
D=B / (pi x cos бета), където B е ширината на лентата, а бета е ъгълът между ръба на лентата и оста на тръбата.
Променете ъгъла и същата лента произвежда различен диаметър. При лента от 1500 mm, ъгъл на формоване от около 53 градуса дава тръба от около 800 mm, а около 66,5 градуса дава около 1200 mm (Фигура 1).

Това има три практически последици за купувача:
- Бърза смяна на размера.Една мелница може да работи с различни диаметри от една и съща ширина на лентата чрез регулиране на ъгъла на формоване, така че да обработва малки партиди и много размери без преоборудване за всяка от тях.
- Малко ограничения на дължината.Формоването е непрекъснат процес на огъване, така че тръбата се нарязва на дължина, когато излиза от линията, вместо да бъде ограничена от дължина на плочата или ход на пресата. Персонализираните дължини са норма имогат да се организират дължини до 30 мза приложения с колони и дълги-обхвати.
- Еднаква структура.Спиралната заварка е разпределена равномерно по обиколката, а непрекъснатото огъване дава добра точност на размерите и стабилна цялостна структура. Диаметърът, овалността и дебелината на стената все още се измерват и записват, но процесът е много подходящ за постоянен продукт.


Какво променя спиралният шев в сравнение с правия шев?
Три разлики имат значение, когато сравнявате спираловидна тръба с тръба с прав -шев със същия диаметър и стена.
1. Заваръчният шев е по-дълъг.Дължината на заварката на метър тръба е равна на pi x D / B. За двете тръби на Фигура 1 това е около 1,68 m и 2,51 m шев на метър тръба, срещу 1 m за прав шев. Има още заваръчен шев за проверка, но той се произвежда чрез автоматичен процес и се проверява по повторяем начин.
2. Дефектите лежат под ъгъл.Дефект в спиралния шев е наклонен към оста на тръбата. При обръч напрежение ефективната дължина на този дефект в посоката на напрежението е приблизително неговата дължина, умножена по cos бета, така че при ъгъл на формоване от около 60 градуса това е около половината от ефективната дължина на същия дефект в прав шев. Ето защо при работа под налягане спиралният шев разпръсква напрежението и понася по-добре несъвършенствата.Това предимство се определя срещу напрежението на обръча.В колона, носеща основно аксиално натоварване, капацитетът се определя от геометрията на сечението, а качеството на заварката все още се проверява чрез изпитване.
3. Свойствата на плочата не са еднакви във всяка посока.Стоманената -тръба се валцува и нейната енергия на удар на Шарпи по посока на валцоване обикновено е около три пъти по-голяма от стойността в нея (съотношението варира в зависимост от стоманата). В типична тръба с прав -шев, направена от плоча, посоката на обръча преминава през посоката на валцоване. В спиралната тръба лентата се движи по спиралата, така че посоката на търкаляне е наклонена към посоката на обръча и якостта в посоката на обръча- пада между двете стойности.
Тези характеристики обясняват защо спираловидната тръба има дълга история във водоснабдителните, енергийните и химическите заводи. Същият производствен път е причината сега да обслужва стоманени конструкции.
Защо каналните стоманени колони показаха своите граници?
Каналът е отворена секция. Той е твърд по отношение на силната си ос и слаб по отношение на другата. Сравнете един канал 20a със спирална тръба с външен диаметър 219 mm и стена 6 mm при ефективна дължина 6 m в двете посоки:
| Собственост | Единичен [20a канал | Спирална тръба 219 х 6 мм |
|---|---|---|
| Маса на метър | 22,6 кг | 31,5 кг |
| Площ-на напречното сечение | 28,8 cm2 | 40,2 cm2 |
| Радиус на въртене, силна ос | 7,86 см | 7,53 см |
| Радиус на въртене, слаба ос | 2,11 см | 7,53 см |
| Тънкост, слаба ос (6 м) | около 284 | около 80 |
Стойностите на канала са взети от таблици със стандартни секции. Стойностите на тръбите се изчисляват от геометрията. Сравнението е умишлено просто: истинските колони са сковани или изградени от няколко члена.

Единичен канал при 284 е далеч над границата на тънкост от около 150, обикновено прилагана за основните компресионни елементи, така че каналните колони трябваше да бъдатизградена: два канала, свързани или свързани заедно, или четири плочи, заварени в кутия. Това разрешава слабата ос, но добавя:
- Часове за производство.Шнуровете или летвите трябва да бъдат изрязани, монтирани и заварени по цялата дължина.
- Пукнатини и ъгли.Каналите отзад--зад към гърба и връзките на връзките улавят влагата и са трудни за правилно струене и боядисване, което е мястото, където обикновено започва повредата на покритието.
- Ниска устойчивост на усукване.Отворените секции се усукват лесно; затворената кръгла тръба издържа много по-добре на усукване.
Кръгла тръба имаедин и същ радиус на въртене във всяка посока, без слаба ос, без връзки, гладка затворена повърхност и краища, които могат да бъдат запечатани. Това е техническата причина индустрията да премине от канални колони към тръбни колони.
Какви предимства предлага спиралната тръба като колона за работилница?
- Широка гама размери.Тъй като спираловидната мелница променя диаметъра чрез регулиране на ъгъла на формоване, могат да се произвеждат основни диаметри и стени, използвани за колони на цеха, от около 219 mm нагоре, без да се чака специални инструменти.
- Дължина по желание.Предлагат се персонализирани дължини имогат да се организират до 30м.Това позволяваедна част, колони с пълна{1}}височинаи комбинирани колонни единици, произведени като единична част, без полеви снаждания, снаждащи плочи или група болтове за подравняване на място.
- По-добро цялостно представяне в сравнение със стоманените канали.Еднаквата коравина във всички посоки, високата коравина на усукване и чистата затворена повърхност правят тръбната колона по-ефективна при натиск и двуосно огъване.
- Разходен профил, който пасва на повечето проекти.Тръбата струва повече на тон от обикновения канал на някои пазари, но спестяването на връзки, монтаж и заваряване на изградени-колони за канали обикновено компенсира разликата. Препоръчваме да сравнитеинсталирана цена на колона, а не цена на тон.
- Път за надграждане.За по-голям капацитет тръбата може да се напълни с бетон, което повишава капацитета на компресия, без да променя външния размер.
Какви компромиси-трябва да планирате?
Предпочитаме да ви кажем това преди да поръчате, отколкото след:
- Връзките се нуждаят от ранно детайлизиране.Гредите не могат просто да бъдат завинтени към мрежата, както при канал. Кръглите тръби приемат втулки, крайни плочи, проходни-плочи или пръстеновидни усилватели, а отрязаните краища може да се нуждаят от покриване.
- Перлистото на външния шев стои гордо.Там, където облицовката на стените, облицовките или плътно прилепналите-връзки се срещат с тръбата, ръбът трябва да бъде шлифован наравно.
- Прилагат се местни ограничения за изкълчване.Голям диаметър с много тънка стена може да се огъне локално, преди колоната да достигне общия си капацитет, така че проверете съотношението диаметър-към-дебелина спрямо вашия управляващ код.
- Дългите колони трудно се галванизират.Котлите за горещо поцинковане обикновено са ограничени до приблизително 12-14 m, освен ако не са двойно потопени, така че колоните над тази дължина обикновено са защитени със система за боядисване.
- Транспортните ограничения са реални.Стандартно шосейно ремарке носи около 13,5 м, а контейнер около 12 м. 30-метрова колона се нуждае от плосък-багажник, насипен обем или специален-план за транспортиране, или проектирано снаждане в магазина.
Какво трябва да съдържа спецификацията за покупка на спирална тръбна колона?
Повечето спорове относно доставката на колони идват от спецификация, която е оставена отворена. Попълнете десетте реда по-долу, преди да поискате цени, и всеки доставчик ще цитира един и същ продукт.
| Линия | Какво да пиша | Защо има значение |
|---|---|---|
| Степен | S355J2H към EN 10219; добавете степента на удар -и най-ниската ви работна температура | Стойностите на удара са фиксирани при производството на стоманата и не могат да се добавят след това |
| Диаметър и стена | Номинален OD x стена и класа на толерантност, за който проектирате | Свойствата на вашия участък зависят от реалната стена, а не от номиналната |
| Дължина | Готова дължина на колона, допустимото отклонение на дължината и дали произволни или точни дължини са приемливи | Точните дължини премахват отпадъците от рязане и подрязване на място |
| Крайно условие | Квадратно изрязани или скосени, с толеранс на крайната правоъгълност | Основната плоча се крепи на края на тръбата |
| Завършек на шева | Външен борд, шлифован наравно или като заварен; вътрешен ръб като заварен | Обшивките и плътно{0}}напасваните връзки се нуждаят от равна повърхност |
| Крайни{0}}заварки на лентата | Няма в крайните зони, където са заварени плочите | Поддържа пресечната точка на заваръчния шев извън връзката |
| Тестване | Метод и обхват на NDT на шева, плюс механични тестове за партида | Определя какво означава "инспектиран" преди производството |
| Повърхност | Степен на бластиране, грунд система и дебелина, или поцинковане; запечатани краища за боядисани тръби | Повредата на покритието обикновено започва при незапечатани или лошо подготвени повърхности |
| Маркиране | Степен, размер, номер на топлина и маркировка на колоната на всяка тръба | Позволява на монтажника да съпостави всяка тръба с чертежа |
| Документи | EN 10204 3.1 сертификат, NDT доклад, размерен запис | Необходим за вашия собствен инспектор и за файла на проекта |
Как можем да Ви помогнем с доставката на колони?
Ние произвеждаме спирално заварени стоманени тръби с диаметри и дължини, подходящи за стоманени-колони на работилници, и изготвяме писмена оферта за всяко запитване, показваща степен, размер, план на дължина, завършване на шева и обхват на изпитване.
За да получите оферта в рамките на 24 часа, моля, изпратете ни:
- Диаметър на колоната, дебелина на стената и клас (или вашите товари и височина на колоната и ние ще предложим размери)
- Завършена дължина и количество
- Изискване за покритие или поцинковане
- Пристанище или място на местоназначение
Изпратете чертежа си такъв, какъвто е, и ние ще предложим къде промяна на размера, степента или дължината може да намали теглото на стоманата или времето за производство.