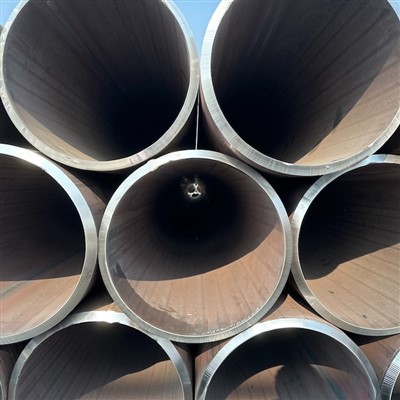
Окончателното ръководство за тежкостенни LSAW стоманени тръби: инженерство, производство и технически избор
При модерното развитие на офшорната енергия,-проектирането на тръбопроводи в различни страни и тежкото гражданско строителство стандартните решения за стоманени тръбопроводи често достигат своя физически предел. Когато работните среди изискват изключителна устойчивост на вътрешни налягания на провлачване, силно външно хидростатично смачкване и агресивни корозивни елементи като сероводород (H2S), Надлъжно електродъгово заварени (LSAW) стоманени тръби-глобално обозначен катоТРИОН-са златен стандарт за структурно и тръбопроводно инженерство.
Произведен чрез прецизни JCOE или UOE методи на студено{0}}формоване, комбинирани с много{1}}телово двустранно-дъгово заваряване под флюс,LSAW тръбипредлагат несравними възможности за дебелина на стената (до 50 mm+ или 2,0"+) и големи външни диаметри (вариращи от 16" до 60"+). Това изчерпателно ръководство обхваща критичните производствени процеси, ключови инженерни спецификации, протоколи за контрол на качеството и стратегически рамки за доставки, необходими за избор на идеалната LSAW тръба за проекти с високи-залози.
Основната механика на производство: JCOE срещу UOE технология
Структурната цялост и последователността на размерите на една LSAW тръба зависят изцяло от прецизността на нейния процес-на студено формоване. Разбирането как стоманената плоча се трансформира в тежък-стенен цилиндър обяснява защо LSAW предлага превъзходно разпределение на напрежението в сравнение с други методи за заваряване.

Процесът JCOE (работният кон на индустрията)
JCOE е най-гъвкавият и широко използван метод за производство на LSAW тръби с-тежки стени:
- Фрезоване на ръбове и предварително-огъване (кримпване):Плочите от въглеродна стомана с висока -якост, -обработени с механичен контрол (TMCP) са 100% тествани с ултразвук за вътрешно ламиниране. След това ръбовете на плочата се фрезоват с точни ъгли на скосяване и се гофрират от хидравлични ролки, за да съответстват на целевия радиус на тръбата.
- Натискане-по-стъпка:Тежка-хидравлична преса постепенно оформя нагънатата плоча в a"J"форма, след това a"C"форма и накрая отворена"O"форма. Този поетапен метод на студено-формоване осигурява равномерно разпределение на напрежението върху ултра-дебели профили на плочи без въвеждане на прекомерно локализирано напрежение.
- Непрекъснато двустранно електродъгово заваряване под флюс (SAW):Отвореният шев се-заварява под защитен газ, последвано от високо{1}}токово, много-телово заваряване под флюс по вътрешния диаметър (ID) и външния диаметър (OD). Това постига дълбоко, пълно-проникване на заварки с изключителна здравина.
Процесът UOE (високо{0}}скоростно масово производство)
За масивни тръбопроводни проекти, изискващи идентични големи{0}}размери на тръбите, технологията UOE използва дву{1}}етапна хидравлична пресова система:
- U-Натискане:Плочата се пресова в широка "U" форма с едно движение.
- O-Натискане:"U" формата е затворена в кръгла матрица и се пресова под действието на масивна хидравлична сила в пълен "O" цилиндър.
- Докато UOE предлага по-високи производствени скорости, JCOE осигурява много по-голяма гъвкавост за персонализирани дебелини на стените, не-стандартни външни диаметри и тежки структурни приложения.
Критичната роля на механичното студено разширение с пълна-дължина (O-разширяване)
Една от най-важните, но често неразбрани стъпки в производството на LSAW тръби емеханично студено разширение. След електродъгово заваряване под флюс необработената стоманена тръба претърпява вътрешно разширение по цялата-дължина с помощта на сегментирани хидравлични матрици.
Разширяването принуждава стената на тръбата навън с приблизително 0,8% до 1,5% от първоначалния й диаметър, постигайки три жизненоважни инженерни цели:

- Елиминиране на остатъчните напрежения:Заваряването и студеното{0}}формоване генерират сложни вътрешни остатъчни напрежения. Механичното разширение преразпределя и значително намалява тези напрежения, предотвратявайки забавено напукване и структурно изкривяване по време на полево рязане или заваряване.
- Работно втвърдяване и повишаване на якостта на провлачване:Контролираната пластична деформация увеличава действителната граница на провлачване на стоманата чрез закаляване на деформация, осигурявайки по-високи граници на безопасност при вътрешно налягане.
- Прецизна геометрична настройка:Разширяването осигурява максимална закръгленост, стриктна праволинейност и прецизна геометрия на края на тръбата, което е от решаващо значение за намаляване на „hi-lo“ разминаването по време на полево заваряване.
Сценарии за инженерно приложение: където LSAW е задължително
Докато е електросъпротивителна заварена (ERW) и спирално електродъгово заваряване (SSAW) тръбите имат своето място в среда с по-ниско{0}}налягане, LSAW не-подлежи на обсъждане в четири основни сектора на приложение с високи-последствия:
КРИТИЧНИ ПРИЛОЖЕНИЯ НА ТРЪБИТЕ LSAW:
Дълбоководни и офшорни енергийни системи: Подводни щрангове и-тръбопроводи / Офшорни кожуси / FPSO тръбопроводи
Тръбопроводи с високо{0}}налягане и сервизни линии за киселинен газ: Магистрали за-природен газ с високо{1}}налягане / мокър кисел газ (H2S) Превоз
Тежка гражданска набивка и структурна инфраструктура: набиване на основата на мостовия кей / дълбоководно пристанище и кейсони
1. Дълбоководни подводни щрангове и тръбопроводи
При подводния добив на енергия тръбопроводите трябва да издържат на огромно външно хидростатично налягане от океанските дълбини, заедно с динамични вълнови движения. Тънкостенните-тръби бързо се срутват под тези смазващи сили. Тръбите LSAW с-тежки стени-със съотношения-дебелина-към-диаметър на стената, недостижими от ERW-осигуряват структурната твърдост, необходима за предотвратяване на срутване и овална форма при екстремни океански дълбочини.
2. Междудържавни газопроводи с високо{1}}налягане-
Работата при високи трансмисионни налягания изисква тръби с висока минимална граница на провлачване (като API 5L клас X70 или X80) и доказана устойчивост на счупване. LSAW тръбите, произведени от фино{4}}зърнести,-вакуумно дегазирани TMCP стоманени плочи, абсорбират висока кинетична енергия, предотвратявайки бързото разпространение на пукнатини през хиляди мили.
3. Мокър кисел газ (H2S) Обслужване
Пренасяне на въглеводороди, съдържащи сероводород (H2S) подлага стоманата на водород-индуцирано крекинг (HIC) и сулфидно корозионно напукване (SSCC). LSAW тръби, определени заNACE MR0175 / ISO 15156използвайте ултра-чиста стомана с ултра-ниско съдържание на сяра (По-малко или равно на 0,002%) и фосфор (По-малко или равно на 0,012%) лимити, допълнени от обработка с калций за контрол на формата на включванията.
4. Тежко структурно инженерство и фундаментни пилоти
перEN 10219иEN 10210, структурните кухи профили на LSAW се използват като-носещи пилоти за дълбоководни морски терминали, колони на магистрални мостове, основи на офшорни вятърни турбини и опорни колони с голям-капацитет на летища и стадиони.
Техническо сравнение: LSAW срещу SSAW срещу безшевни тръби
Изборът на правилния процес на производство на тръби изисква балансиране на механичните изисквания спрямо икономичността на проекта. Матрицата по-долу подчертава основните оперативни разлики:
| Технически параметър | Тежка стена LSAW (SAWL) | Безшевна (SML) стоманена тръба | Спирална SAW тръба (SSAW/SAWH) |
|---|---|---|---|
| Производствена база | Индивидуална TMCP стоманена плоча | Твърди горещи-пробити заготовки | Непрекъснато валцована стоманена рулона |
| Максимален външен диаметър | До 60"+ (1524 mm+) | Ограничен (обикновено по-малък или равен на 28"/711 mm) | До 100"+ (2540 mm+) |
| Максимална дебелина на стената | Изключително{0}}дебел (50 mm+) | Дебел (50 mm−60 mm) | Умерено (обикновено по-малко или равно на 25,4 mm) |
| Подравняване на заваръчния шев | 1 единичен прав шев | Няма (безшевно твърдо тяло) | Дълъг спирален спирален шев |
| Ниво на остатъчен стрес | Изключително ниско (раз-разширено) | Умерено до високо | Висок (неразширена памет на бобината) |
| Точност на размерите | Превъзходна закръгленост и допустими отклонения | Подлежи на ексцентричност на стената | Справедлива (склонна към край на овалността) |
| Пригодност за кисело обслужване | Изключителен (съвместим с NACE) | Отлично | Лош (уязвим спирален шев) |
| Устойчивост на срутване | Най-висок клас (с офшорна оценка) | високо | Умерен |
Насоки за спецификация: API 5L PSL1 срещу PSL2 изисквания за качество
Когато поръчвате тръбопровод LSAW за енергийни проекти, изберете междуСпецификация на продукта ниво 1 (PSL1)иСпецификация на продукта ниво 2 (PSL2)е от решаващо значение за безопасността и съответствието:
СРАВНЕНИЕ НА СПЕЦИФИКАЦИИТЕ НА API 5L:
PSL1: Стандартно тръбопроводно приложение:
- Основни химични граници (C, Mn, P, S)
- Изпитването на удар на Шарпи V-Notch (CVN) не е задължително
- Не е наложено максимално ограничение на границата на провлачване
- Ремонтите на заварки на тялото на тръбата са разрешени при строги процедури
PSL2: Зони с високи -последствия (HCA), услуга за подводен и киселинен газ:
- Строги максимални ограничения за въглероден еквивалент (CE), за да се гарантира заваряемост
- ЗАДЪЛЖИТЕЛНО CVN изпитване за якост на удар (0 градуса, -20 градуса или -40 градуса)
- Наложени капачки за провлачване и якост на опън за предотвратяване на крехко поведение
- Ремонтите на заваръчните шевове на тялото на тръбата са СТРОГО ЗАБРАНЕНИ
Не{0}}тестване с разрушаване (NDT) и протоколи за осигуряване на качеството
За да се гарантират нулеви оперативни повреди в критични среди, всяка дължина на LSAW стоманена тръба преминава през строги NDT и протоколи за разрушителни тестове преди изпращане:
- 100% автоматизирано ултразвуково изследване (UT):Много{0}}каналните сонди проверяват 100% от надлъжния заваръчен шев, засегнатата от топлина-зона (HAZ) и основната стоманена плоча, за да открият вътрешни включвания, наслоявания или липса на топене.
- 100% радиографски тестове в реално-време (RT / рентгенови-лъчи):Дигиталната рентгенова инспекция оценява цялата дължина на заваръчния шев, като потвърждава нулевата порьозност, включванията на шлака или вътрешните дефекти на заваръчния шев съгласно API 5L Приложение E.
- Изпитване на хидростатично налягане:Всяка отделна тръбна връзка се подлага на налягане до 100% от определената минимална граница на провлачване (SMYS) за минимално време на задържане от 10 секунди, за да се потвърди целостта на границата на механичното налягане.
- Разрушително лабораторно валидиране:
Изпитване на опън, провлачване и удължение както през тялото на тръбата, така и през заваръчния шев.
Изпитване за удар под -Charpy V-Notch (CVN) (поглъщане По-голямо или равно на 120 Джаула при −20∘C).
Тест за разкъсване при падане (DWTT) за оценка на поведението при преход от пластично-към-чупливост.
Задължително HIC/SSCC лабораторно изпитване на експозиция за NACE поръчки за кисели услуги.
Защитни повърхностни покрития и довършителни-добавени стойности
За защита на тежкостенни LSAW тръби от силна подземна, подводна или атмосферна корозия са необходими фабрично нанесени-защитни покрития:
Три{0}}слоен полиетилен (3LPE):Включва високо{0}}слепен-свързан епоксиден (FBE) грунд, междинно съполимерно лепило и външен полиетиленов защитен слой. Идеален за вкопани извънградски-линии, работещи до 80∘C.
Три{0}}слоен полипропилен (3LPP):Предлага превъзходна устойчивост на удар и механична издръжливост за високо{0}}температурни тръбопроводи (до 110∘C) и дълбоководни подводни инсталации.
Слепен-епоксид (FBE и двуслоен-FBE):Електростатично нанесено термично-втвърдено прахово покритие, осигуряващо отлична якост на свързване и устойчивост на катодно отделяне.
Вътрешна течна епоксидна облицовка:Гладко вътрешно покритие, което намалява повърхностното хидравлично триене, увеличава пропускателната способност на течността и предотвратява натрупването на вътрешна корозия.


Контролен списък за стратегически B2B поръчки за LSAW тръби
Когато подготвят заявка за оферта (RFQ) за стоманени тръби LSAW, инженерните екипи и екипите за доставки трябва да предоставят следните точни параметри, за да се избегнат производствени забавяния:
- Управляваща спецификация и степен:Посочете точните стандарти (напр.API 5L PSL2 Клас X70N/M, EN 10219 S355J2H, илиASTM A252 клас 3). Посочете киселинни изисквания за обслужване (NACE MR0175), ако е приложимо.
- Точни размери:Посочете външен диаметър (OD в mm или инчове), дебелина на стената (WT) и общ необходим обем (в метри или метрични тонове).
- Опции за дължина на тръбата:Посочете единични произволни (6,0 m), двойни произволни (11,8 m/12,0 m) или персонализирани изисквания за рязане-на-дължина до 18,0 m.
- Крайна подготовка:Посочете равни крайни, правоъгълни или прецизни ъгли на скосяване (30∘/37,5∘ по ASME B16.25) за автоматизирано полево заваряване.
- Сертифициране и инспекция:МандатEN 10204 Тип 3.1 или 3.2 Протоколи от изпитване на материали (MTR)и посочете всички необходими-агенции за проверка на трети страни (TPI) (като SGS, Bureau Veritas, DNV или Lloyd's Register).
За фабрична-директна инженерна поддръжка, технически листове с данни и персонализирани оферти за проекти се свържете с инженерния екип по продажбите наSteelBrisk.