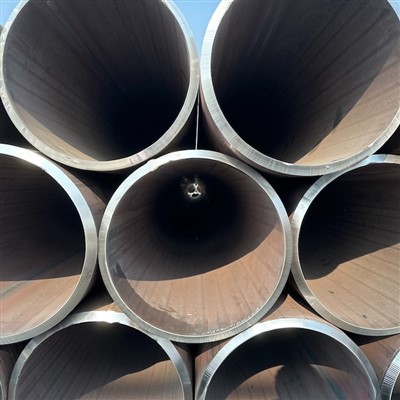
Изчерпателното ръководство за инженеринг и доставки на стоманени тръби ERW (HFW).
1. Резюме и техническа дефиниция
В съвременното структурно инженерство, пренос на течности и промишлено производство електросъпротивително заварените (ERW) стоманени тръби представляват един от най-гъвкавите и ценово-ефективни сегменти на световния пазар на стоманени тръби. По техническо определение анERW тръбасе произвежда чрез студено-оформяне-на високоякостна лента или намотка от въглеродна стомана в цилиндрична форма и последващо сливане на нейните надлъжни ръбове с помощта на локализирано електрическо съпротивително нагряванебез добавяне на какъвто и да е външен метален добавка(като заваръчни електроди или флюс).
В рамките на съвременната инженерна номенклатура терминътВисоко{0}}заварени (HFW)стоманената тръба често се използва взаимозаменяемо с модерната ERW, обозначавайки силно рафинирана подгрупа от производство на ERW, която използва променлив ток с висока-честота (по-голяма или равна на 350 kHz), за да елиминира наследените дефекти на линията на заваряване, свързани с нискочестотни-операции от средата на-20-век-. Тъй като по време на производството не се въвежда добавъчен метал, химическият състав на заваръчната зона остава идентичен с матрицата на основния метал. Това води до структурно еднаква тръбна конфигурация, която предлага изключителна прецизност на размерите, ултра-ексцентричност на дебелината на стената и оптимизирано съотношение-към-тегло, пригодено за критични структурни приложения и приложения за задържане на налягането.
2. Усъвършенстваната високо-честотна форма-и-процес на производство на предпазител
Структурната надеждност и механичните характеристики на модерните ERW (HFW) тръби зависят от непрекъсната, напълно автоматизирана, много{0}}етапна производствена линия. Производственият процес се състои от следните строго контролирани термодинамични и механични операции:

3. Инженерна механика: Хидравлични и конструктивни изчисления
За безопасно интегриране на стоманени тръби ERW в промишлени тръбопроводни мрежи или структурни конфигурации, инженерите-конструктори трябва да използват стандартизирани математически формули за изчисляване на капацитета на теглото и вътрешното налягане.
Обемно и тегловно определяне
В международната стоманена логистика и изчисленията на структурно натоварване, теоретичното тегло на единица дължина на ERW тръбите от въглеродна стомана се изчислява въз основа на обема на кух цилиндър и стандартната плътност на въглеродната стомана (7,85 g/cm3или 7850 кг/м3).
Формула за изчисление на показателя:
W=0.0246615×t×(D−t)
където:
- W=Теоретична маса на тръбата за единица дължина (килограми на метър, kg/m)
- D=Определен външен диаметър на тръбата (милиметри, mm)
- t=Определена дебелина на стената на тръбата (милиметри, mm)
- 0.0246615=Константен коефициент, включващ конверсии на π и плътност (π×7850÷1 000 000)
Имперска формула за изчисление:
Wlb=10.69×tв×(Dв−tв)
където:
- Wlb=Номинално тегло на тръбата за единица дължина (паундове на фут, lb/ft)
- Din=Посочен външен диаметър (инчове)
- калай=Определена дебелина на стената (инчове)
Казус от приложното инженерство:
Изчислете масата на 12,0-метрова връзка на anAPI 5L клас X52 ERWтръбопровод с външен диаметър 323,9 mm (NPS 12) и дебелина на стената 9,52 mm (Списък 40).
W=0.0246615×9,52×(323,9−9,52)=0.0246615×9,52×314,38≈73,81 kg/m
Обща маса на съединение=73.81 kg/m×12,0 m=885.72 kg
Оценка на вътрешното налягане: формула на Барлоу
За приложения на тръбопроводи под налягане (напр. процесни тръбопроводи ASME B31.3, тръбопроводи за течности ASME B31.4 или газопроводи ASME B31.8), максимално допустимото проектно налягане или хидростатично изпитвателно налягане се определя от формулата на Барлоу, която свързва вътрешното налягане на флуида с обръчното напрежение.

където:
- P=Вътрешно проектно манометрично налягане (PSI или MPa)
- S=Минимална граница на провлачане на определения клас стомана (PSI или MPa)
- t=Номинална дебелина на стената (инчове или mm)
- D=Външен диаметър (инчове или mm)
- E = Коефициент на ефективност на заваръчната връзка. Съгласно съвременните стандарти (напр. ASME B31.3 Таблица 302.3.4), HFW тръбите, които са подложени на стриктно не-разрушително изследване (NDE) и ултразвукова проверка, се определят катоE=1.0. Това оценява заваръчната линия на 100% паритет с тялото на безшевната тръба, за разлика от историческите варианти на ERW, които бяха понижени до 0,85.
- F=Проектен коефициент на безопасност (обикновено варира от 0,40 до 0,72 в зависимост от близостта до населените места или ограниченията на околната среда).
4. Международни технически стандарти и степени на материалите
Определянето на правилния международен стандарт гарантира, че химичният състав, термичната история и механичните свойства на доставената ERW тръба съответстват на параметрите на проекта.
Пренос на въглеводороди и флуиди (енергиен сектор)
API Spec 5L(Американски петролен институт):Окончателният стандарт за стоманени тръби, използвани в тръбопроводни транспортни системи за петролната и газовата промишленост.
- Нива на продуктова спецификация:Разделени наPSL1(стандартна търговска тръба) иPSL2(строги критерии, включително задължителна издръжливост на счупване чрез изпитване с V-нарез на Шарпи, ограничени въглеродни еквиваленти за заваряемост на място и строга забрана за ремонт на заварени шевове).
- Доминиращи степени:Степен B, X42, X46, X52, X56, X60, X65, X70, X80 (където числото означава минималната граница на провлачване в хиляди PSI; напр. Степен X52 изисква YS, по-голяма или равна на 52 000 PSI/360 MPa).
ASTM A53 / A53M:Стандартна спецификация за тръби, стоманени, черни и горещо потопени,-поцинковани, заварени и безшевни.
- Тип E (електрическо съпротивление заварено):Предлага се в клас A и клас B. Клас B е стандартната тръба, използвана в търговски водопроводни инсталации, HVAC, противопожарна защита и парни контури с ниско-налягане, като предлага минимална граница на провлачане от 240 MPa (35 000 PSI).
Строително и гражданско строителство (кухи профили)
ASTM A500 / A500M:Студено{0}}формовани заварени структурни тръби от въглеродна стомана в кръгли и профилни форми. Широко използван в структурни архитектурни рамки, мостови колони и пространствени-рамкови ферми.
- Налични оценки:Степен A, B, C и D. Степен C представлява най-разпространеният избор на висока -якост (YS По-голямо или равно на 317 MPa за кръгли профили).
EN 10219-1 и 2 (Европейски стандарт):Студено формовани заварени структурни кухи профили от не-легирани и дребнозърнести стомани.
- Налични оценки:S235JRH, S275J0H, S355J0H, S355J2H. Номенклатурата обозначава конструкционна стомана („S“), последвана от минималната граница на провлачване („355“ MPa) и обозначенията на под-класа, уточняващи проверката на удар на Шарпи („J0“ при 0 градуса, „J2“ при −20 градуса).
5. Сравнителна матрица: ERW срещу Seamless срещу LSAW срещу SSAW
Изборът на правилната типология на тръбата включва набелязване на компромис-между точността на размерите, ограниченията на дебелината на стената, сроковете за доставка и финансовите ограничения.
| Технически параметри | ERW / HFW (електрическо съпротивление) | SML (безпроблемно) | LSAW (надлъжна потопена дъга) | SSAW (спирална потопена дъга) |
|---|---|---|---|---|
| Диапазон на размерите (OD) | 21,3 мм до 660 мм (1/2" до 26") | 10,3 mm до 711 mm (1/8" до 28") | 406 mm до 1524 mm+ (16" до 60"+) | 219 mm до 3048 mm+ (8" до 120"+) |
| Гранична дебелина на стената (WT) | Макс. приблизително . 22 mm | Макс. приблизително . 60 mm+ | Макс. приблизително . 50 mm+ | Макс. приблизително . 25 mm |
| Дебелина на стената Ексцентричност | Отличен (По-малко или равно на ±5%); много равномерен вход на лентата. | Слабо до умерено (По-малко или равно на ±12,5%); склонни към дрейф на дорника. | Отличен (По-малко или равно на ±5%); вход за прецизна стоманена плоча. | умерено; зависи от непрекъснатото напрежение, образуващо намотка. |
| Гладкост на повърхността | Превъзходен; мелничен-отгар от горещовалцувани ленти. | По-груб; подложени на високо{0}}температурно ротационно пробиване. | умерено; разполага с изпъкнали вътрешни/външни заваръчни перли. | умерено; непрекъсната изпъкналост на спираловиден заваръчен шев. |
| Конфигурация на заварени съединения | Единична надлъжна линия; напълно изравнено (подрязани бръснежи). | Няма; непрекъснато масивно стоманено тяло. | Единични или двойни надлъжни линии; изисква тежък тел за пълнене. | Непрекъснат спирален шев; изисква вътрешен/външен пълнител за тел. |
| Относителни производствени разходи | Ниска до умерена; високоефективна автоматизирана производителност. | Висока; интензивна топлинна енергия и цикли на обработка. | Висока; специализирани преси за тежко формоване (JCOE). | Ниска до умерена; гъвкаво формоване от тесни намотки. |
6. Диагностика на исторически грешки и съвременни протоколи за контрол на качеството
Исторически погледнато, ERW тръбите, произведени между 1950-те и 1970-те години, са претърпели поредица от повреди в обслужването на нефт и газ под високо{2}}налягане. Тези неизправности на място са причинени предимно от ниско-честотни (1 kHz до 10 kHz) променливотокови заваръчни системи, които генерират непостоянни температури на заваряване, съчетани с липсата на индукционна топлинна обработка след-заваряване. Това остави крехка заваръчна линия, податлива наСелективна корозия на шевове (корозия на канали)и микро{0}}крекинг.
Съвременното производство на HFW елиминира тези проблеми, като работи на ултра-високи честоти (400 kHz) и налага нулева-дефектна матрица за контрол на качеството, състояща се от не-разрушителен тест (NDT) и разрушителен тест.
Изчерпателна матрица за не{0}}разрушителен тест (NDT).
- В -линейно ултразвуково изследване (UT):Автоматизираните множество-сондови масиви непрекъснато наблюдават линията на заваряване веднага след бързо изрязване и нормализиране на шева. Сензорите излъчват високо{2}}честотни звукови вълни през зоната на синтез под различни ъгли на срязване, за да открият вътрешни равнинни дефекти, кухини или включвания.
- Скрининг на вихрови токове (ET):Използва електромагнитна индукция за идентифициране на повърхностни и под-повърхностни макро-дефекти по периферията на тръбата, като гарантира пълна цялост на корпуса, преди тръбата да навлезе във фазата на оразмеряване.
- Квалификация за хидростатично налягане:Всяка отделна връзка на-тръба ERW с оценка за налягане се запечатва в хидростатичен тестер, пълни с обработена вода и се подлага на налягане до предварително-определено ниво на напрежение-често надвишаващо 20 MPa (3000 PSI) въз основа на марката стомана-и се държи за задължително време (5 до 10 секунди), за да се провери абсолютната-водонепроницаемост и устойчивост на-точка на провлачване.
Задължителни разрушителни и механични изпитвания
За да се провери структурната пластичност на заваръчната линия при внезапна деформация, пробните пръстени периодично се нарязват от производствения цикъл и се подлагат на разрушителни лабораторни оценки:
- Тест за сплескване (ASTM A53 / API 5L):Проба от тръбен пръстен се поставя между две успоредни твърди стоманени плочи и се компресира чрез хидравлична сила. Тестът се изпълнява в две отделни фази:
- Първа фаза (пластичност на заваръчния шев):Заваръчният шев е ориентиран на 90º спрямо посоката на приложената сила. Плочите се затварят до 2/3 от оригиналния външен диаметър на тръбата. Заваръчната линия не трябва да показва следи от пукнатини, микро-пукнатини или вътрешни отвори.
- Фаза две (пластичност на тялото):Компресията продължава, докато вътрешните стени на тръбата се срещнат (сплескани напълно до разстояние 1/3 или 2 пъти дебелината на стената). По време на тази екстремна деформация не могат да възникнат наслоявания, крехки счупвания или разцепване на неблагородни метали.
- Тест за огъване:За по-малки номинални диаметри (По-малки или равни на NPS 2), тръбното съединение е студено-огънато около цилиндричен дорник на 90º или 180º, без да има счупвания по линията на сливане.
7. Усъвършенствано персонализиране надолу по веригата и Инженеринг на покритие за полево приложение
В зависимост от работната среда-независимо дали подводни, подземни или изложени на атмосферни условия-обикновените ERW тръби от въглеродна стомана могат да претърпят множество консервиращи повърхности надолу по веригата и структурни модификации:
Анти{0}}антикорозионни външни и вътрешни покрития

Три{0}}слоен полиетилен (3LPE):
Златният стандарт за подземни въглеводородни или водопреносни линии. Състои се от -високопроизводителен грундов слой с епоксидна смола (FBE) за химическа адхезия, междинен съполимерен адхезивен слой и дебел външен слой от полиетилен с висока -плътност (HDPE) за механично въздействие и защита от влага.
Горещо{0}}поцинковане (HDG):
За тръби ASTM A53, използвани във водопроводни инсталации, HVAC или структурни скелета, тръбата се почиства във вана за ецване с киселина и се потапя в баня с разтопен цинк при приблизително 450 градуса. Това образува металургична връзка с дебелина на цинковото покритие над 45 \\mum (320 g/m2), осигуряваща жертвена катодна защита срещу атмосферно окисление.

Край-Подготовка на геометрията на лицето
- Скосени краища (BE):За тръбопроводи, съединени чрез обиколно заваряване на място, краищата на тръбите се обработват до прецизен ъгъл на скосяване-обикновено 30º (+5º,−0º) с коренна повърхност (земя) от 1,6 mm (±0,8 mm)-в съответствие със стандартите ASME B16.25.
- Набраздени краища (GRV):За бързо{0}}сглобяване на противопожарни или минни водни контури, краищата на тръбите са студено{1}}валцовани с периферен жлеб, съвместим с Victaulic или подобни системи за механично свързване.