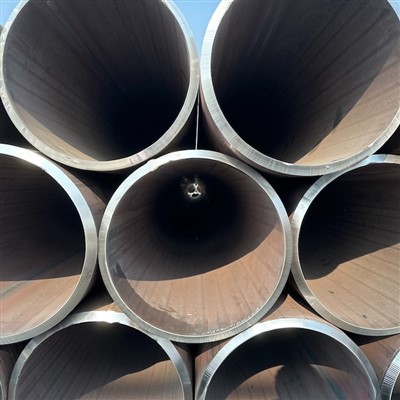
Всеки, който се снабдява със стоманени тръби, в крайна сметка се натъква на тези два акронима, разположени един до друг в продуктовия списък на доставчика - ERW и LSAW - често с припокриващи се диапазони на размери и подобни-изглеждащи спецификации. Изкушаващо е да се отнасяме към избора като към формалност: изберете този, който доставчикът има на склад, или който е по-евтин тази седмица. Този подход работи, докато не - обикновено на мястото, където пристига тръба, която не може да бъде заварена в съществуващ тръбопровод, или инспектор на проекта маркира процес на заваряване, който не е одобрен за приложението.
Истинската разлика между ERW и LSAW не е маркетингова разлика. Той идва от два наистина различни производствени процеса, изградени около различни вложени суровини, насочени към различни размери и носещи различни структури на разходите. Разбирането на тази разлика - не просто запомнянето кой акроним е „по-голям“ - е това, което позволява на купувача да вземе оправдано решение относно спецификацията, вместо да предполага.

Два различни изходни материала, две различни машини
ERW(Електросъпротивителна заварена) тръбазапочва живота си като стоманена намотка - непрекъсната ролка от плоска лента, често дълга километри, ненавита и подадена през поредица от оформящи ролки, които постепенно я извиват в кръгло (или по-късно квадратно) напречно-сечение. Когато двата ръба на лентата се сближат, през тях преминава-високочестотен електрически ток, генерирайки достатъчно резистивна топлина в шева, за да се изковат-краищата заедно, без да се добавя какъвто и да е добавъчен метал. Целият процес - размотаване, формоване, заваряване, оразмеряване, рязане - протича като една непрекъсната линия, което е голяма част от причината, поради която ERW тръбата е сравнително евтина и бърза за производство.

LSAW(Надлъжна дъгово заварена под флюс) тръбазапочва от отделни стоманени плочи, а не от бобина. Всяка плоча се фрезова с ръб-до прецизна ширина, след което се оформя в цилиндрична форма - най-често чрез JCO преса, която огъва плочата първо във формата на „J“, след това в „C“, след което я затваря в „O“. Веднъж оформен, шевът се заварява с помощта на електродъгово заваряване под флюс: електрод с непрекъсната тел подава добавъчен метал в съединението под слой от гранулиран флюс и заваръчният шев се изпълнява веднъж от вътрешната страна на тръбата и веднъж отвън, като се споява напълно шевът от двете посоки. Тъй като всяка тръба е направена от отделна плоча, а не от непрекъсната намотка, LSAW по своята същност е партиден процес, а не непрекъснат - по-бавен на парче, но способен да обработва много по-голям и по-дебел материал, отколкото която и да е-захранвана линия може да управлява.

Това разграничение - непрекъсната намотка спрямо дискретна плоча - е основната причина за почти всяка друга разлика между двата процеса. Струва си да се придържате към него като към ментален модел, защото той обяснява ограниченията на размера, модела на разходите и типичните приложения наведнъж.
Защо гамата от размери е първата истинска разделителна линия
Стоманената намотка има практичен таван с дебелина. Навиването и развиването на много дебела лента става механично трудно и скъпо много преди да достигнете дебелините на стените, от които наистина се нуждаят тръбопроводите с голям-диаметър и високо-налягане. Този таван е това, което ограничава практическия обхват на тръбата ERW при приблизително 24 инча (610 mm) външен диаметър и около 25 mm дебелина на стената в повечето мелници, въпреки че някои специализирани линии надхвърлят това.
Стоманената ламарина няма това ограничение по същия начин - валцоващите мелници рутинно произвеждат материал с дебелина над 40 mm, а JCO пресата може да формира много по-голям и по-тежък цилиндър, отколкото която и да е бобина може да поеме. Ето защо LSAW доминира в големия сегмент на пазара: тръба от приблизително 16 инча (406 mm) OD до 100 инча (2540 mm) или повече, с дебелина на стената удобно в диапазона 40+ mm за приложения с тежки-стени, високо-налягане.
Цена: Не е просто правило „ERW е по-евтино“.
Обичайна стенограма е да се каже, че ERW е икономичният вариант, а LSAW е първокласният, и при даден размер, където са налични и двете, това често е приблизително вярно - Процесът на непрекъснато захранване на бобина-на ERW има по-ниски производствени разходи на-метър от партиден процес на плоча-и-JCO-преса. Но сравнението има смисъл само в зоната на припокриване. Над 24 инча няма "по-евтин вариант за ERW", с който да се сравнява, тъй като мелниците за ERW обикновено не могат да го произвеждат изобщо. Под приблизително 16 инча LSAW става непропорционално скъп в сравнение с ERW, защото използвате голяма-плоча, тежък-процес на инструментална екипировка за размер, за който не е оптимизиран.
Практическият урок за разходите е следният: попитайте каква гама размери всъщност ви трябва, преди да попитате кой процес е по-евтин. Икономическото сравнение има значение само в тесния диапазон, където съществува истински избор.
Качество на шева и проверка: различни заварки, различен акцент върху тестването
Високочестотният-процес на заваряване на ERW споява двата ръба на намотката директно, без добавъчен метал - добре-контролираната ERW заварка е по същество неразличима от основния метал под рентгенов{-лъч. Исторически погледнато, ERW тръбите са имали репутация на дефектни шевове (особено от по-старо ниско-честотно заваръчно оборудване, използвано преди десетилетия), но модерното високо-честотно производство на ERW, съчетано със 100% вградено ултразвуково изпитване на шева, е премахнало значително тази празнина в качеството за реномирани мелници. Тази история е част от причината, поради която някои консервативни спецификации на тръбопроводи все още предпочитат безшевни или LSAW тръби пред ERW за критична услуга за пренос на високо-налягане, въпреки че качеството на модерния HF-ERW се е подобрило значително.
Заваряването на LSAW добавя добавъчен метал в два отделни прохода - отвътре и отвън -, което означава, че има повече общ заваръчен материал и две отделни зони на топене за проверка, вместо една. Реномирани мелници за LSAW извършват ултразвуково и често радиографско изпитване на двата заваръчни прохода, плюс хидростатичен тест на готовата тръба. Тъй като LSAW се използва непропорционално за по-голям-диаметър, по-високо-налягане и по-голяма безопасност-критични приложения (основни тръбопроводи, офшорни щрангове, структурни пилоти), режимите на изпитване, прилагани към него, обикновено са по-обширни според индустриалните конвенции - не защото процесът по своята същност е по-малко надежден, а защото приложенията, които обслужва, обикновено го изискват.
Съпоставяне на процеса с приложението
Разпределителни тръби за вода, газ и ниско{0}}до-средно налягане, структурни рамки, огради, скелета и общо производство в диапазона от малък{0}}до-среден диаметър са основната територия на ERW. Комбинацията от по-ниски разходи, по-бързи срокове за доставка и адекватна цялост на шева за тези условия на обслужване прави ERW изборът по подразбиране винаги, когато размерът попада в неговия практически обхват и услугата не изисква сертифициране за степен на тръбопровод-.
Тръбопроводи-за пренос на петрол и газ на дълги разстояния, водопроводи с голям-диаметър, офшорни структурни пилоти и тръбопроводи за тежки промишлени процеси се намират точно на територията на LSAW - отчасти защото необходимите диаметри и дебелини на стените просто надвишават това, което ERW може да произведе, и отчасти защото тези приложения обикновено носят кодове за проектиране (API 5L PSL2, например), които определят режимите на изпитване и документиране, около които са изградени мелниците за LSAW.
В зоната на припокриване (приблизително 16"–24" OD), решението обикновено се свежда до три практически въпроса: Спецификацията на проекта назовава ли необходимия процес по номер (някои кодове на тръбопроводи изрично изискват едното или другото)? Дали необходимата дебелина на стената е близо до практичния таван на ERW, където мелница за LSAW би произвела по-постоянен продукт с по-нисък-риск? И дали бюджетът благоприятства по-ниската цена на ERW достатъчно, за да го оправдае, ако приемем, че спецификацията позволява и двете?
Ръководство за купуване, за да вземете това правилно решение
Започнете от вашата действително необходима OD и дебелина на стената, а не от предпочитание на процеса.Ако вашата спецификация изисква 30-инчова тръба, въпросът за ERW-срещу-LSAW отговаря сам по себе си - никоя сериозна мелница за ERW не произвежда такъв размер. Първо потвърдете вашето изискване за размери и го оставете да стесни опциите на процеса, преди да сравнявате доставчици.
Проверете дали вашият управляващ код или клиентска спецификация именува процес.Някои тръбопроводни и структурни кодове изрично ограничават кой заваръчен процес е приемлив за даден клас на обслужване. Не приемайте, че нито един от процесите е автоматично приемлив само защото размерът отговаря - прочетете действителния документ със спецификация, а не само таблицата с размери.
В зоната на припокриване поискайте истинска оферта и за двете, а не предположение.Размери между приблизително 16" и 24" си струва да се цитират и в двете посоки, ако спецификацията ви позволява и двете, тъй като разликата в цената може да бъде по-малка от очакваната в зависимост от дебелината на стената и обема на поръчката - особено в по-дебелия край на гамата на ERW, където LSAW може да бъде на по-конкурентна цена, отколкото предполага правилото „ERW винаги е по-евтино“.
Потвърдете действителния режим на тестване на шева на мелницата, а не само името на процеса.„ERW“ и „LSAW“ описват метода на заваряване, а не автоматично нивото на проверка. Попитайте конкретно дали тестването на шевовете е 100% вградено ултразвуково, точково-вземане на проби или допълнено с радиографско тестване при критични преминавания - това варира между мелниците повече, отколкото предполага само етикетът на процеса.
Съобразете очакванията за толеранс на дебелината на стената с процеса, а не с едно общо предположение.Тръбата ERW обикновено поддържа по-стегната дебелина на стената-в по-тънкия край на диапазона си, тъй като дебелината на намотката се контролира нагоре по веригата в стоманодобивния завод, преди дори да започне оформянето на тръбата. Дебелината на стената на LSAW се контролира от доставчика на плочи и се проверява по време на производството на тръби - попитайте вашия доставчик кой етап от веригата за доставки всъщност е отговорен за контрола на толеранса на стената, тъй като това засяга кого да търсите отговорен, ако дадена пратка дойде извън спецификацията.
Не приемайте, че нито един от двата процеса е универсално "по-силен".При еднакъв клас и дебелина на стената, двете тръби ERW и LSAW са проектирани и тествани, за да отговарят на едни и същи минимални механични свойства, определени от управляващия стандарт. Истинската разлика в производителността е дали размерът, дебелината на стената и режимът на тестване съответстват на вашето действително състояние на обслужване -, а не кой акроним звучи по-индустриално.
Правилното вземане на това решение на етапа на спецификация - процеса на съпоставяне с размера, изискването на кода и необходимостта от тестване - е много по-евтино от откриването на несъответствие, след като тръбата вече е била изпратена. Когато се съмнявате, дайте на доставчика си действителната спецификация на проекта и условията на обслужване, а не име на процес, и оставете изискванията за размера и кода да решат.