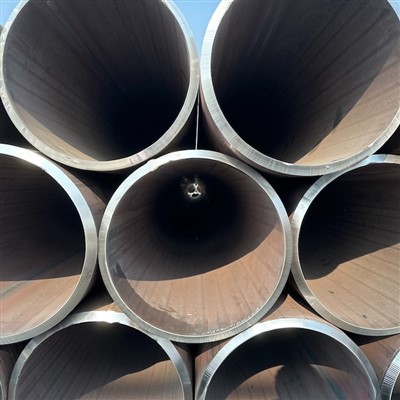
ERW срещу LSAW тръби: Развенчаване на мита за високия-стрес и оптимизиране на B2B разходите за доставки
В свръх-конкурентните пейзажи на пренос на нефт и газ, строително инженерство и тежка инфраструктура, доставката на стоманени тръби рядко е просто въпрос на проверка на списък с позиции. Това е балансиращ акт между стриктната механична цялост и строгите бюджетни ограничения.
Сред различните категории тръбопроводи,Електрическо съпротивление заварени (ERW)иНадлъжно електродъгово заваряване под флюс (LSAW)стоманените тръби са два от най-често посочваните критични компоненти. Въпреки това, остаряло институционално пристрастие продължава да съществува сред много мениджъри по доставките и младши строителни инженери: рефлексът за прекалено-специфициране, третиране на LSAW като универсално „превъзходна“ тръба и гледане на ERW със скептицизъм поради продължаващи исторически погрешни схващания относно уязвимостите на заваръчните-линии.
Това изчерпателно техническо ръководство ще развенчае „митът за висок-стрес“ около ERW тръбите, ще анализира микроструктурните и производствените разлики между ERW и LSAW, ще изследва поведението им при остатъчен стрес и ще предостави метрична-рамка за оптимизиране на доставките B2B.
1. Основното разграничение между механиката и процеса
За да оптимизираме стратегически доставките, първо трябва да анализираме основните металургични и механични вариации в начина, по който тези два архетипа на тръбите са изковани.
Високо-честотно електросъпротивително заваряване (HF-ERW)
Съвременното производство на ERW използва горещовалцувани стоманени рулони като суровина. Намотката се подава непрекъснато през серия от формовъчни ролки, които постепенно оформят плоската лента в цилиндричен профил.
Определящата характеристика на HF-ERW е неговият заваръчен механизъм: високо{1}}честотен електрически ток (обикновено от 400 kHz до 500 kHz) се въвежда чрез индукционни намотки или контактни обувки в събиращите се краища на стоманената лента. Това локализирано електрическо съпротивление генерира интензивна топлина, привеждайки ръбовете на тръбата в пластмасово, полу-разтопено състояние. След това притискащите-ролери под високо налягане физически притискат ръбовете заедно, създавайки твърдо-заваръчен шев.
Критичен факт:Съвременни HF-ERW употребибез допълнителен метал. Шевът е директно сливане на основния материал, а вътрешните/външните заваръчни шевове (перли) се подрязват механично.

Надлъжно заваряване под флюс (LSAW)
За разлика от това, производството на LSAW започва не от непрекъсната намотка, а от отделни отделни стоманени плочи с тежък-калибър. Плочата се подлага на фрезоване на ръбове и след това постепенно се огъва в непрекъсната "U" форма, след това в "O" форма, като се използват масивни хидравлични преси (процесите на формоване JCOE или UOE).
Веднъж оформен, надлъжният шев се закрепва и заварява с помощта на процес с потопена дъга. Електрическа дъга се запалва между непрекъснато захранван електрод от консумативна тел и стоманената плоча, напълно потопена под защитно покритие от гранулиран топим флюс. Процесът изисква множество заваръчни минавания (обикновено поне едно вътрешно и едно външно минаване), създавайки отчетлив, тежък заваръчен шев, подсилен с добавена тел за пълнене.

2. Микроструктурна цялост: Развенчаване на мита за "заваръчната линия".
Основното възражение, повдигнато срещу ERW тръбите, обикновено произтича отХомогенност на заваръчния шев. Исторически погледнато (преди-1970-те), ниско{3}}честотните ERW тръби страдаха от селективна корозия на шевовете и повреди на крехки-заваръчни шевове, създавайки стигма в цялата индустрия.
Съвременната металургия обаче е пренаписала изцяло този разказ.
-
Модерната термична обработка на вграден заваръчен шев (SEAM{0}}отгряване)
През 2026 г. най-съвременните---мелници за ERW не просто заваряват и охлаждат. Непосредствено след изрязването на заваръчния шев, надлъжният шев преминава презвградена система за топлинна обработка след{0}}заваряване (PWHT)., обикновено масив за индукционно нагряване.
Заваръчната зона бързо се нагрява над температурата на аустенитна трансформация (често надвишаваща 900 градуса / 1650 градуса F) и впоследствие се охлажда във въздух или вода-. Този процес на рекристализация елиминира силно напрегнатите, крехки мартензитни или бейнитни структури, образувани по време на бързото втвърдяване при заваряване. Той ги заменя с нормализирана, фино{5}}зърнеста феритна-перлитна матрица, която съответства на механичните свойства на основния метал.
-
LSAW Heat{0}}Affected Zone (HAZ) Уязвимости
Парадоксално, докато LSAW се разглежда като здрава алтернатива, неговият процес на заваряване с-висока топлина създава значително по-широкЗона-засегната от топлина (HAZ)отколкото ERW.
Тъй като LSAW разчита на разтопен допълнителен метал и високо{0}}енергийно дъгово отлагане, топлинният градиент, простиращ се в основната плоча, е широк. Ако скоростта на охлаждане не се контролира щателно, в ЗТВ може да възникне растеж на едри зърна. Тази едрозърнеста област често демонстрира по-ниска ударна якост на Шарпи с V- прорези в сравнение както с центъра на заваръчния шев, така и с незасегнатата основна плоча, което представлява локализиран риск от крехки фрактури на разцепване при условия на криогенно или динамично натоварване.
3. Анализ на остатъчното напрежение и прецизност на размерите
Остатъчно напрежение-вътрешното напрежение, заключено в структурен компонент след производство без приложени външни натоварвания-играе основна роля в устойчивостта на изкълчване на тръбата, налягането на срутване и дългосрочния-живот на умора. Както ERW, така и LSAW показват значително различни профили на остатъчно напрежение поради техните методи за геометрично оформяне.
Точност на размерите: Предимството на ефективността на ERW
Тъй като тръбите ERW са студено-формовани чрез непрекъснати многопроходни-щанци за валцоване от силно еднородни стоманени рулони, те постигат несравними толеранси на размерите.
- Вариация на дебелината на стената:Горещо валцуваните рулони показват изключително стегната консистенция по цялата си ширина, давайки ERW тръби с минимална ексцентричност на дебелината на стената.
- Овалност и праволинейност:Непрекъснатите механични ограничения по време на формоването гарантират отлични толеранси за закръгленост и праволинейност, обикновено много по-строги от стандартните изисквания на API 5L.
Превъзходната точност на размерите се превежда директно внамален структурен ексцентрицитет. При високо-компресионни приложения или дълбоководни тръбопроводи, подложени на външно хидростатично налягане, незначителната геометрична--закръгленост действа като геометричен дефект, който драстично ускорява локализираното структурно изкривяване.
Остатъчно напрежение в LSAW: Ролята на механичното разширение
Формоването на тръби LSAW (JCOE/UOE) включва дискретни стъпки на щамповане с голям-тонаж, които въвеждат значително, не-равномерно разпределение на остатъчното напрежение в тялото на тръбата. За да се противодейства на това и да се коригират неизбежните геометрични изкривявания на тежката плоча, почти всички LSAW тръби трябва да преминат през задължителна крайна производствена стъпка:Механично или хидростатично разширение-на цялото тяло (COE или EXP процеси).
Механичен разширител преминава през вътрешността на тръбата, разширявайки я радиално с приблизително 0,5% до 1,5%.
- Ползата:Това разширение принуждава тръбата да придобие прецизна закръгленост и дава много точен външен диаметър.
- Недостатъкът:Той променя границата на провлачване на материала чрез ефекта на Баушингер, като често понижава границата на провлачане на натиск спрямо границата на провлачане на опън, което строителните инженери трябва да отчетат в уравненията за-срутване на дълбока вода.
4. Матрица със спецификации от главата-до-глава
За да подпомогне B2B мениджърите по доставките и инженерите при оценката на техническите параметри с един поглед, следната инженерна матрица очертава техническите прагове на двата производствени метода съгласно указанията на API 5L / ASTM:
| Технически параметър | Високо-честотен ERW (HF-ERW) | Надлъжна потопена дъга (LSAW) |
|---|---|---|
| Диапазон на външния диаметър (OD). | Обикновено 1/2" до 24" (21,3 мм – 610 мм) | Обикновено 16" до 60"+ (406 mm – 1524 mm) |
| Максимална дебелина на стената (WT) | До 0,750" (приблизително. 20 mm) | До 2,5" + (приблизително. 65 mm +) |
| Възможност за клас стомана | До API 5L X80M / ASTM A500 Gr C | До API 5L X100 / X120 |
| Толерантност към размерите | Изключителен (Висока геометрична консистенция) | Умерено (изисква механично разширение) |
| Необходим е добавъчен метал | Няма (Solid{0}}Fusion) | Да (консумативен проводник и потопен флюс) |
| Термично засегната зона (HAZ) | Изключително тесен (нормализиран вграден) | Широк (изисква строг микроструктурен контрол) |
| Време за доставка | Кратко до умерено (непрекъснато високо{0}}скоростно извеждане) | Дълга (Дискретна, трудо{0}}интензивна обработка на пластини) |
| Относителна производствена цена | Базово ниво (1,0x) | Повишено (1,4x – 1,8x на метричен тон) |
5. B2B рамка за оптимизиране на обществените поръчки: Къде да разположим какво
Често срещаната грешка при индустриалното снабдяване е внедряването на LSAW по подразбиране за всеки проект, носещ големи структурни натоварвания или натоварвания под налягане. Прекомерното-специфициране изтощава бюджетите на проекта, удължава сроковете за доставка и причинява сериозни забавяния на проекта поради ограничения глобален капацитет на мелниците за тежки-плочи LSAW.
Когато LSAW не-подлежи на договаряне
- Корпуси с голям-диаметър (OD > 24 инча):Физическите ограничения в капацитета на горещовалцованите рулони за рязане и мелницата за формоване на ERW означават, че за трансгранични-преносни линии с голям-диаметър или тежки структурни колони LSAW е единствената жизнеспособна технологична опция.
- Изключително{0}}дебелини на стените:Когато проектните налягания или структурните структурни моменти на огъване изискват дебелини на стените, надвишаващи 20 mm (0,750"), горещо валцуваните рулони не могат да бъдат непрекъснато размотавани и формовани. Структурната здравина на отделни тежки плочи, обработени чрез LSAW преси, става необходима.
- Сериозно кисело обслужване (среда с високо H2S):В проекти, засегнати от високи рискове от водородно-индуцирано крекинг (HIC) и сулфидно стрес-крекинг (SSC), високо-клас LSAW тръби, произведени с вакуумно-дегазирани, включване-контролирани чисти стоманени плочи, остават основният индустриален стандарт.
Където ERW предлага максимална разход{0}}ефективност
За всеки инженерен проект, изискващ тръби с анВъншен диаметър от 24 инча или по-малкои аДебелина на стената под 0,750"съвременната HF-ERW е структурно еквивалентна на LSAW, като същевременно предлага несравними икономически ползи:
- 30% до 40% намаление на разходите за тонаж:Непрекъснатата високо{0}}скоростна производствена способност на линиите ERW драстично намалява работните часове и производствените разходи за метричен тон в сравнение с щателната, много{1}}етапна рутинна JCOE преса за плочи.
- Минимизирани времена за изпълнение на проекта:Производствените цикли на ERW работят значително по-бързо от настройките на LSAW. За стриктно планиране на инфраструктурата снабдяването с ERW може да намали седмици или дори месеци извън графика на веригата за доставки.
- Безупречно приспособяване-На полето:Благодарение на превъзходната геометрична овалност и постоянство на стената-дебелина на ERW тръбите, полевото заваряване и периферното подравняване по време на изграждането на тръбопровода са по-бързи, значително намалявайки разходите за труд на място и намалявайки бракуваните полеви заварки.

B2B Дърво на решения за снабдяване със стоманени тръби: Оптимизиране на разходите за ERW срещу LSAW
6. Стратегически изводи за промишлено снабдяване
Когато изготвят пакети с искания за оферти (RFQ) за бъдещи структурни или тръбопроводни активи, специалистите по обществени поръчки трябва да преминат от строги ограничения на производствения-процес къмСпецификации-базирани на производителност.
Вместо произволно да забраняват ERW тръбите от високо-напрегнати инфраструктурни портфейли въз основа на исторически, отдавна-разбити митове, спецификациите на проекта трябва да се съсредоточат върху съвременни показатели за не-разрушителен тест (NDT):
Съсредоточете проверката на безопасността на вашите активи върху изискването100% вграден ултразвуков тест (UT)на заваръчния шев, строгИзпитване на удар на Шарпи V-Notchпри проектни температури и чистПроверка на хидростатично изпитванедо 90% от определената минимална граница на провлачване (SMYS).
Чрез определяне на тези строги прагове за качествена производителност, вместо остарели ограничения на процесите, инженерните фирми отключват достъп до конкурентни оферти за ERW. Резултатът? Устойчив, структурно безупречен актив, доставен предсрочно, със стотици хиляди долари спестени капиталови разходи.